



Введение
Промышленность строительных материалов является крупной составляющей экономики любой страны. Являясь основной материальной базой для строительства, она существенно влияет на темпы роста в других отраслях экономики и социальное состояние общества в целом. В Казахстане, в ее состав входят около 600 предприятий, при этом лишь 30 из них являются крупными, а 100 – средними. Всего в стройиндустрии Казахстана занято 268 тыс. человек (4 % от общего числа занятых), из них в отрасли производства строительных материалов 63753 человек. В большинстве развитых стран доля стройиндустрии в общей занятости варьируется от 5 до 7 %.
Промышленность строительных материалов – это комплексная отрасль, включающая порядка 20 самостоятельных отраслей, многие из которых насчитывают в своем составе несколько производств, при этом каждая отрасль образует свой рынок, который функционирует самостоятельно, образуя в совокупности общий рынок строительных материалов.
Основной предпосылкой формирования рынка строительных материалов являются высокие темпы строительства и наличие ресурсов для производства строительных материалов. Также немаловажное влияние на развитие отрасли оказывают потребности населения в строительных материалах для строительства жилья и других необходимых в быту домохозяйства построек для их периодического восстановления, ремонта, реконструкции, а также потребности народнохозяйственного комплекса в строительных материалах для строительства предприятий, офисов, производственных комплексов и ремонта жилых зданий государственного и общественного фонда, административных, культурно-бытовых зданий, промышленных и гидротехнических сооружений.
В Казахстане данная отрасль не отличается особой разветвленностью, многие товары, такие как санитарно-технические изделия, стекло листовое, многие виды лакокрасочных изделий, теплоизоляционных изделий и прочие не выпускаются отечественными производителями. Структура отрасли имеет ярко выраженную сырьевую или около сырьевую направленность, в республике недостаточно предприятий, производящих продукцию высокой степени переработки и соответствующую современным требованиям строительного комплекса. Основными статьями экспорта являются асбест и нерудные строительные материалы, в то время как осуществляется импорт в значительных количествах листового стекла, стеновых материалов, современных кровельных материалов, изделий из керамики и сантехнических изделий.
Большинство предприятий, производящих строительные материалы, это средние или малые и как следствие у них существуют серьезные проблемы с финансированием проектов по модернизации (либо организации) производства. Проблемы возникают как в части недостаточной обеспеченностью собственными оборотными средствами, так и в обеспечении лизинговых операций.
На сегодняшний день инновационная работа внутри предприятий практически не ведется. При этом в республике практически отсутствуют специальные научно-исследовательские институты, занимающиеся разработкой новых способов получения строительных материалов и изысканием возможных путей модернизации существующих производственных линий. Практика многих развитых стран (США, Япония и другие) показывает, что одним из эффективных мер выхода из экономического кризиса является развитие и привлечение научно-технических достижений в промышленное производство. Научно-технический прогресс в отечественной промышленности строительных материалов в основном основывается на зарубежных научно-технических разработках и закупках импортного технологического оборудования. Это требует концентрации усилий на приоритетных направлениях развития отрасли на базе новейших разработок отраслевой науки и зарубежных технологий, опыта передовых предприятий.
В период 1993-1996 годы отечественными научно-исследовательскими институтами (Каз ГАСА, ЗАО "НИИстромпроект", РГП "КазНИИССА", ИХИ НАН) выполнялись научно-технические программы научно-исследовательских и опытно-конструкторских работ. На основе результатов выполнения НИОКР разработаны "Комплексная программа" по модернизации и реконструкции базы стройиндустрии и целевые программы: "Неопорбетон", "Волластонит", "Полимерные строительные материалы" и т.д. Однако недостаточность финансовых средств не позволяет широкое внедрение в производство результатов НИОКР.
Поэтому, весьма актуальными является разработка мер, направленных на интенсивное развитие промышленности строительных материалов, технологическое обновление производств, повышение качества строительной продукции, ориентированной на экспорт и развитие наукоемких производств.
На сегодняшний день отечественная промышленность строительных материалов способна удовлетворить лишь часть потребностей строительного комплекса Казахстана, и как следствие существенную долю на рынке занимает импортная продукция, не допуская дефицита практически по всем видам строительных материалов.
Основная масса строительных материалов отличается высокими затратами на транспортные перевозки, и их перевозка на дальние расстояния нерентабельна. Спрос на строительные материалы характеризуется сезонностью. Однако с появлением новых технологий в строительстве, повышением требований к срокам строительства сезонность спроса на строительные материалы немного сглаживается.
Анализ потребления строительных материалов в Казахстане показал, что 75 % из них составляют отрасли цементной (38 %), керамической (23 %) стекольной (14 %) промышленности.
Керамические трубы играют очень важную роль в жизни общества. Керамические канализационные трубы покрываются химически стойкой глазурью и имеют кислотостойкость не менее 93%, что позволяет транспортировать без разрушения агрессивные щелочные и кислотные стоки. Керамические канализационные трубы имеют неограниченную область применения их при транспортировке агрессивных сред как кислотного, так и щелочного характера. При этом цена 1 м. п. керамических канализационных труб в два и более раза ниже, чем бетонных и чугунных.
В силу своей дешевизны керамические трубы можно использовать в различных отраслях. Для того, чтобы повысить качество труб нужно использовать для их производства самые последние научные разработки, для того чтобы снизить стоимость продукции, чтобы сделать производство безотходным. Нужно использовать для изготовления только качественное сырье. Для рационализации производства керамических труб можно изготавливать их из отходов других производств [1].
В Республике Казахстан выпуск керамических строительных материалов, и в частности керамических канализационных труб не налажен из-за недостаточности исследований минерально-сырьевых ресурсов, пригодных для производства этого вида строительного материала. Наиболее развита промышленность канализационных труб в Прибалтике и Средней Азии, где эти изделия играют большую народнохозяйственную роль.
В странах Западной Европы трубы выпускают на керамических заводах совместно со стеновой и другими видами строительной керамики, а объем их производства зависит от рынка сбыта и сезона потребления. В больших количествах изготовляют трубы в Голландии, Германии, Финляндии, Польше и ряде других стран. На современных заводах этих стран используют новейшее оборудование и агрегаты, управление работой которых механизировано и автоматизировано.
Самым крупным и наиболее механизированным предприятием по производству дренажных труб в Чехословакии является завод керамических дренажных труб “Дольни Буковско” мощностью 38 млн. шт. труб усл. диаметра. Ассортимент – многогранные трубы диаметром до 130 мм.
Целью проекта является строительство нового завода по производству керамических труб до 5 тыс. тонн в год с применением современного оборудования и технологий производства. Удовлетворение потребности строительного рынка Казахстана и близлежащих стран СНГ в керамических трубах из экологически чистого местного сырья, а также удовлетворение растущего спроса на керамические изделия, повышение качества продукции на рынке строительных материалов. Проект имеет большую актуальность и полностью удовлетворит спрос на разного вида керамических труб.
Следуя Посланию Президента Республики Казахстан Н.Назарбаева народу Казахстана, Стратегия «Казахстан-2050», мы должны полностью обновить свои производственные активы в соответствии с самыми новейшими технологическими стандартами. Президент также отметил, что в самых конкурентоспособных отраслях нам нужно активно разрабатывать стратегии формирования новых рыночных ниш для отечественных производителей. Это позволит избежать потенциально деструктивных эффектов деиндустриализации, особенно с учетом перспективы вступления в ВТО. Отечественные товары должны стать конкурентоспособными. С 1 января 2012 года начался практический этап создания Единого экономического пространства с участием Казахстана, России и Беларуси. Это огромный рынок, с суммарным ВВП в 2 триллиона долларов США, объединяющий 170 миллионов потребителей, должен научить наш бизнес конкурировать. При этом, в этом экономически-интеграционном процессе Казахстан не потеряет ни части своего политического суверенитета.
Н.А.Назарбаев: «Мы должны развивать новые производства с упором на расширение не сырьевого сектора, ориентированного на экспорт. Мы должны сфокусировать Госпрограмму по форсированному индустриально-инновационному развитию на импорт промышленных мощностей и обмен технологиями. Для этого нам нужна подпрограмма по созданию и развитию совместных международных компаний и выгодных для страны партнерств» [2].
Обоснование выбора площадки под строительство
Проектируемый завод будет расположен в Западно-Казахстанской области, в городе Аксай. Аксай – это районный центр Бурлинского района, находится в 140 километрах от Уральска, город имеет выгодное расположение, является транспортным, промышленным центром. Население города составляет около 80 тысяч человек. В 50 км от города располагается одно из крупнейших месторождений по добыче нефти и газа – Карачаганакское, поэтому основу промышленности составляет нефтегазовая отрасль. В связи с этим рост строительной промышленности, численности населения и необходимость в керамических трубах возросла в несколько раз, для канализации отходов нефтяной промышленности. Керамические трубы являются самым экономичным видом труб, но в регионе нет завода по выпуску канализационных труб, поэтому местным застройщикам и жителям города приходится покупать строительные материалы из Самары, Оренбурга и других городов России, переплачивая большие деньги. Строительство завода позволит бесперебойно снабжать строительными материалами местного потребителя и по более низкой цене.
Самым главным и положительным фактором проектирования и строительства завода в г. Аксае является наличие месторождения глины «Чувашинское», находящегося в соседнем районе Бурлинского района. Местная глина пригодна для производства качественных эффективных стеновых материалов, а также обладает необходимыми технологическими свойствами необходимыми для получения керамических труб. Во время СССР в регионе вполне успешно работал завод по выпуску стеновых керамических материалов, выпуская очень качественную продукцию, но после распада СССР предприятие развалилось.
Большим плюсом строительства завода в Аксае является также наличие газа, являющегося наилучшим, эффективным видом топлива для обжига изделий. Недалеко от проектируемого предприятия находится Карачаганакское месторождение нефти и газа, что облегчает поставку топлива. Стоит отметить, что электроэнергия для завода будет обеспечиваться из ГТЭС Карачаганакского месторождения нефти и газа, мощности которого покрывают нужды всего Бурлинского района, что обеспечит завод бесперебойной, дешевой электроэнергией. Водными ресурсами завод будет обеспечивать водонапорная станция поселка Аксу, которая также обеспечивает г. Аксай.
Инженерно-технические работники будут привлечены из числа выпускников специальности ПСМИК Международной Образовательной Корпорации (КазГАСА) (г.Алматы) и Западно-Казахстанского Аграрно-Технологического Университета имени Жангир хана (г. Уральск).
1. Основной раздел
1.1 Технологическая часть
1.1.1 Режим работы завода
Основная цель расчета режима работы заключается в том, чтобы в дальнейшем имелась основа для расчета технологического оборудования, расхода сырья, списочного состава рабочих.
Режим работы предприятия характеризуется числом рабочих дней в году, количеством рабочих смен в сутки и количеством часов работы в смену.
Режим работы устанавливается по нормам технологического проектирования предприятия отрасли, а при отсутствии их – исходя из требований технологии. Он служит основным пунктом для расчета технологического оборудования, расходов сырья, состава рабочих.
При назначении режимов работы нужно стремиться во всех случаях, когда это не обусловлено технологической необходимостью избегать трехсменной организации труда, т.к. работа в ночной смене вызывает большие неудобства для работающих в производственной сфере [3].
Поэтому, для данного завода с непрерывно работающими сушильными и печными оборудованиями, выбран режим работы: по прерывной неделе в одну смену для приемного, подготовительного и формовочного отделения; и по непрерывной неделе в три смены – для сушильного и обжигового отделений.
Номинальный годовой фонд рабочего времени оборудовании по переделам определяется по формуле 1.1:
Тг=N ∙ n ∙ t (1.1)
Тг= 290∙2∙8 = 4640 ч
где N – количество рабочих дней в году; n – количество рабочих смен в сутки; t – продолжительность рабочей смены в часах.
Расчетный фонд времени работы технологического оборудования в часах по непрерывной и прерывной неделе, на основании которого рассчитывается производственная мощность в целом и отдельных линий, определяется по формуле 1.2:
Фрас = Т ·Ч х Кт.н (1.2)
где Т – число рабочих суток в году, ч; Ч – количество рабочих часов в сутках; Кт.н – среднегодовой коэффициент использования оборудовани (0,8-0,95);
Расчетное рабочее время непрерывно работающего оборудования в год:
Тр=Тг ∙Кт.н = 270 ∙0,95 = 256,5.
Принятый в работе режим работы завода сводится в таблицу 1.1.
Таблица 1.1
Режим работы завода
|
№ п/п |
Наименование передела |
Кол-во рабочих дней в году |
Кол-во смен в сутки |
Длит-ть рабочей недели, дней |
Длит-ть рабочей смены, час |
Годовой фонд рабочего времени |
|
|
сутки |
Час |
||||||
|
1 |
Прием сырья |
270 |
1 |
5 |
8 |
8 |
2160 |
|
2 |
Подготовка сырья |
270 |
1 |
5 |
8 |
8 |
2160 |
|
3 |
Формование |
270 |
1 |
5 |
8 |
8 |
2160 |
|
4 |
Сушка |
350 |
3 |
5 |
8 |
24 |
8400 |
|
5 |
Обжиг |
350 |
3 |
5 |
8 |
24 |
8400 |
1.1.2 Характеристика сырьевых и исходных материалов
1. Характеристика сырьевых материалов
Основным сырьем для производства керамических изделий являются глинистые материалы.
Глины – землистые или обломочные горные породы, способные образовывать с водой пластичное тесто, при высыхании сохраняющее приданную ему форму, а после обжига приобретающее твердость камня.
Состав глин определяется их составом: химическим, гранулометрическим.
Главнейшее свойство глины – пластичность, т.е. способность во влажном состоянии под влиянием внешней силы принимать заданную форму без разрывов и сохранять эту форму после прекращения действия внешней силы. Для изготовления труб малых диаметров (50 - 100 мм) глины должны иметь число пластичности не менее 7-15, т.е. принадлежать к группе не ниже “умеренно пластичного сырья”. Что касается труб больших диаметров (125-250 мм), то для их изготовления требуются глины, принадлежащие к группе “среднепластичного сырья” с числом пластичности 15-25. Глины должны быть тонкозернистыми, дисперсными и содержать глинистых частиц (размером меньше 0,005 мм) не менее 20-25%, а пылеватых частиц (размером 0,005-0,05 мм) не более 40-50%. Если пылеватых частиц более 40-50%, то такая глина малопластична и для изготовления труб (особенно больших диаметров) в нее необходимо добавлять более пластичные глины. Они должны обладать хорошими сушильными свойствами, быстро сохнуть без трещин и короблений. Иметь воздушную усадку не более 7-8%. По химическому составу, глины, пригодные для канализационных труб малых диаметров, относятся к кислым и содержат менее 14% Al2O3, а для труб больших диаметров обычно к полукислым с содержанием Al2O3 более 14%. Глины и суглинки, применяемые при производстве труб, обычно легкоплавки с огнеупорностью ниже 1350оС.
Установленный состав шихты: 100% глины считаю оптимальным для получения качественных изделий и обеспечения производства канализационных керамических труб, т. к. число пластичности глины составляет 16-18, имеет очень малое количество вредных примесей, хорошую влажность, содержит в своем составе каолинит и монтмориллонит.
Месторождение Чувашинское, Приуральский р-н, в 1,3 км северо-западнее пос. Фурманово. Представлено верхнечетвертичными и современными суглинками. Мощность вскрыши составляет 0,5 м, полезной толщи 4,5 м [4].
Таблица 1.2
Химический состав глины месторождения Чувашинское, мас.%
|
Si |
|
CaO |
MgO |
|
п.п.п |
|
53,64-60,02 |
12,88-16,08 |
7,10-8,25 |
1,78-2,26 |
3,53-3,93 |
9,68-12,3 |


Таблица 1.3
Гранулометрический состав глин месторождения Чувашинское, мас.%
|
0,01 мм |
0,25-0,1мм |
0,1-0,05мм |
0,05-0,01мм |
|
36-69,6 (56,1) |
2,4-21,8 (8,7) |
4,2-25,6 (11,2) |
10,4-36 (24) |
2. Характеристика топлива
Газообразное топливо отличается от жидкого и твердого рядом преимуществ: легкое и удобное регулирование процесса горения, возможность его полной механизации и автоматизации; простота топливного хозяйства и оборудования; отсутствие золы при сжигании; лучшие санитарно-гигиенические условия труда, обслуживающего персонала.
В состав газообразного топлива входят горючая часть и балласт. Горючая часть представляет собой механическую смесь простейших горючих газов, таких как водород, метан, пропан, бутан и других газообразных углеводородов. Балластом являются негорючие газы, в том числе углекислый газ СО2 , азот N2 и кислород О2. При добыче газа в его составе имеются также водяные пары, смолистые вещества, минеральная пыль. Однако перед подачей газа потребителям его очищают, в результате чего содержание примесей сводится к минимуму.
В качестве топлива при проектировании будем использовать природный газ Карачаганакского месторождения [4].
Таблица 1.4
Химический состав газа Карачаганакского месторождения, %
|
CH4 |
C2H6 |
C3H8 |
C4H10 |
C5H12 |
CO2 |
N2 |
|
95,1 |
1,1 |
0,3 |
0,03 |
0,02 |
0,4 |
3,05 |
1.1.3 Номенклатура продукции
Керамическими называют изделия и материалы, получаемые из глиняных масс или из их смесей с минеральными добавками путем формования и обжига.
Производство керамических изделий (в основном бытового назначения – посуда, вазы и т. п.) зародилось в глубокой древности, за несколько тысяч лет до нашей эры. Значительно позднее стали изготовлять керамические строительные материалы – черепицу, облицовочные плиты и кирпич.
Строительные керамические изделия классифицируют по структуре керамического черепка, по их конструктивному назначению, состоянию поверхности и т. д. туннельный печь керамический труба
По конструктивному назначению керамические материалы и изделия разделяют на следующие группы: стеновые (кирпич, камни керамические, стеновые блоки и панели из кирпича); для перекрытий (пустотелые камни, балки, панели перекрытия и покрытия из керамических камней); для облицовки фасадов зданий (кирпич и камни керамические лицевые, фасадные плитки, ковровая керамика и др.); для внутренней облицовки (глазурованные плитки и фасонные детали к ним, плитки для полов) ; кровельные (глиняная черепица пазовая штампованная и ленточная, плоская и волнистая ленточная и др.); трубы канализационные и дренажные; санитарно-технические (раковины, унитазы, смывные бачки и др.); кислотоупорные (кирпич, плитки, трубы); дорожные (кирпич, камни); теплоизоляционные (пористо-пустотелые кирпичи и камни, перлитокерамика и др.); заполнители для легких бетонов (керамзит, аглопорит); огнеупорные (кирпич и фасонные изделия).
В соответствии с требованиями ГОСТ 286-82 диаметры труб круглого диаметра изготавливаются без раструба и с раструбом. Торцовые плоскости трубы в соответствии ГОСТа перпендикулярны к продольной оси трубы, отколы и вмятины по кромке торцов допускаются до 1/3 толщи стенки. Не допускаются сквозные отколы торцов трубы, а отдельные выплавки, пузыри и инородные включения на поверхности трубы не должны быть более 3 мм. Наружная поверхность трубы должна быть гладкой, цилиндрической или шестигранной, при внутреннем диаметре 150-200 мм. Внутренняя поверхность трубы – гладкая, черепок в изломе должен иметь однородную структуру и при ударе издавать чистый звук. Пористость трубы 12-18% [5].
Трубы должны изготовляться двух типов: с цилиндрической наружной поверхностью; с шестигранной наружной поверхностью (Рис. 1.1).

Рисунок 1.1 – Канализационные трубы: а) труба с цилиндрической наружной поверхностью, б) труба с шестигранной наружной поверхностью.
Таблица 1.5
Подробные требования к керамическим трубам
|
Диаметр трубы внутренний, мм |
Диаметр раструба внутренний, мм |
Допуски диаметров раструба |
L |
ЦиЦ |
Толщина стенок, мм |
Допуски толщины стенок, мм |
|
150 |
224 |
+/-7 |
1500 |
60-5 |
19 |
+/-3 |
|
200 |
282 |
+/-7 |
60-5 |
20 |
+/-3 |
|
|
250 |
340 |
+/-9 |
60-5 |
22 |
+/-3 |
|
|
300 |
398 |
+/-10 |
60-5 |
25 |
+/-3 |
|
|
350 |
456 |
+/-11 |
70-5 |
28 |
+/-3 |
|
|
400 |
510 |
70-5 |
30 |
+/-4 |
||
|
450 |
568 |
70-5 |
34 |
+/-4 |
||
|
500 |
622 |
70-5 |
36 |
+/-4 |
||
|
550 |
678 |
70-5 |
39 |
+/-4 |
||
|
600 |
734 |
+/-12 |
70-5 |
41 |
+/-4 |
Кроме того, требуется соответствие конструкции и предельных отклонений размеров труб приведенным схемам:
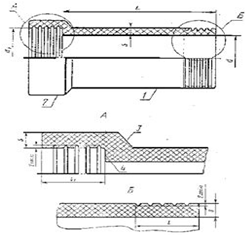
Рисунок 1.2 – Допустимые отклонения: 1 – ствол трубы; 2 – раструб; 3 – внешнее плечо раструба; 4 – внутреннее плечо раструба
Физико-механические свойства, основные номинальные размеры труб и предельные отклонения от них приведены в таблицах 1.6 и 1.7.
Таблица 1.6
Основные размеры труб, мм
|
Внутренний диаметр |
Внутренний диаметр |
Внутренний диаметр |
|||
|
Номинальный |
Предельные отклонения |
Номинальный |
Предельные отклонения |
Номинальный |
Предельные отклонения |
|
50 |
±2 |
11 |
±2 |
333 |
|
|
75 |
13 |
||||
|
100 |
±3 |
15 |
±3 |
333 |
±10 |
|
125 |
18 |
||||
|
150 |
20 |
-5 |
|||
|
175 |
±5 |
22 |
±5 |
333 |
+10 |
|
200 |
24 |
||||
|
250 |
25 |
-5 |
|||
|
300 |
27 |
||||
Таблица 1.7
Физико-механические свойства труб
|
Диаметр трубы, мм |
Прочность трубы кН (кгс), не менее |
Морозостойкость, циклы, не менее |
|
50-75 |
3,5-4,0* (350-400) |
15 |
|
100-150 |
4,5-5,0* (450-500) |
15 |
|
175-200 |
5,0-5,5* (500-550) |
15 |
|
250-300 |
5,5-6,0* (550-600) |
15 |
|
Примечание: Для труб высокого качества |
||
Допускаемые отклонения от номинального диаметра трубы и дефекта на поверхности приведены в таблицах 1.8 и 1.9.
Таблица 1.8
Допускаемые отклонения от номинальной формы
|
Диаметр труб, мм |
Дефекты и допускаемые отклонения, мм, не более |
||
|
Овальность |
Перекос |
Овальность |
|
|
50 |
2(1) |
50 |
2(1) |
|
75 |
3(2) |
75 |
3(2) |
|
100-150 |
4(3) |
100-150 |
4(3) |
|
175-200 |
5(4) |
175-200 |
5(4) |
|
250-300 |
6(5) |
250-300 |
6(5) |
|
Примечание. В скобках - для труб высокого качества. |
|||
Таблица 1.9
Допускаемые дефекты на поверхности трубы
|
№п/п |
Наименование показателя |
Норма, не более |
|
1 |
Выплавки, пузыри, вмятины, отбитости размером от 3 до 6 мм, шт. |
5 |
|
2 |
Инородные включения размером от 3 до 6 мм, шт |
8 |
|
3 |
Отколы глубиной не более 1/4 толщины стены и размером от 3 до 6 мм: ( в том числе и от известковых включений), шт. |
8 |
|
4 |
Заусеницы по краям торцевых плоскостей, мм |
1 |
|
5 |
Сквозные трещины длиной не более 80 мм или сквозные кольцевые трещины длиной не более 1/4 длины окружности, шт. |
1 |
|
6 |
Сквозные продольные трещины длиной не более 30 мм, шт. |
1 |
Мной в соответствии с требованиями ГОСТ 286-82 выбрана следующая номенклатура проектируемого завода: кислотоупорные канализационные трубы с цилиндрической наружной поверхностью с внутренним глазурованием. Длина труб 1500 мм, диаметр труб 150 мм, диаметр раструба 224 мм.
Производственная программа завода.
Данные по производственной программе на выпуск готовой продукций приводятся в таблице 1.10.
Таблица 1.10
Программа выпуска продукции
|
Вид изделий |
Марка |
Размеры, мм |
Масса, кг |
Расход сырья на 1000 шт. изделий в год, м3 |
Программа выпуска изделий, штук |
||||
|
Длина |
Диаметр |
Диаметр раструба |
в год |
в сутки |
|||||
|
Глина |
|||||||||
|
Труба керамическая |
150-15 ГОСТ 286-82 |
1500 |
150 |
224 |
36 |
28,5 |
139000 |
514 |
|
1.1.4 Технология производства
1. Обоснование выбора способа производства
На современных заводах Голландии, Германии, Финляндии, Польши и ряде других стран используют новейшее оборудование и агрегаты, управление работой которых механизировано и автоматизировано. Применяют ящичные подаватели с объемом бункеров 100 м и более, вальцы различных типов (зубчатые, камневыделительные, грубого и тонкого помола со шлифовальными приспособлениями), бегуны, двухвальные смесители, глинопротирочные машины, башни-силосы, мощные вакуум-прессы для формования труб из масс с пониженной влажностью (12-14%), резательные и укладочные автоматы. Оборудование расставляют по горизонтальной схеме, что обеспечивает свободный доступ к нему при монтаже и ремонте. Получили распространение камерные сушилки нового типа с ритмическим режимом сушки. Периодичность работы этих сушилок, позволяющих вести загрузку и разгрузку пять дней в неделю при любом режиме сменности прессового отделения, выявила их преимущества перед непрерывно действующими туннельными сушилками. В камерных и туннельных конструкциях сушилок зарубежных заводов применяют индивидуальные вентиляционные агрегаты с электрическими или паровыми калориферами для промежуточного подогрева теплоносителя, снабженные осевыми вентиляторами, которые могут подавать дополнительный теплоноситель на отдельные участки сушилки с созданием многократной поперечной рециркуляции. Индивидуальные вентиляционные агрегаты используют как для стационарной установки по осевой линии в сдвоенных сушильных туннелях, так и с передвижением в сушильных помещениях при сушке труб на стеллажах. Срок сушки в сушилках различного типа от 30 до 60 ч. Новые туннельные печи длиной от 90 до 140 м с шириной обжигового канала 2,6 - 6,8 м при высоте 1,5-1,7 м имеют плоский свод, в который вмонтированы импульсные горелки и вентиляционное оборудование. Сроки обжига от 35 до 55 ч. Некоторые фирмы применяют упаковку труб в полиэтиленовую пленку. Мешок из пленки надевают на пакет труб, лежащий на поддоне, после чего пленку подвергают тепловой обработке; она дает усадку, скрепляя в единый комплекс поддон и трубы. В самом крупном и наиболее механизированном заводе керамических дренажных труб “Дольни Буковско” мощностью 38 млн. шт. труб усл. диаметра изготавливаются многогранные трубы диаметром до 130 мм.
Подготовка массы заключается в обогащении, дроблении, тонком помоле материалов, увлажнении и перемешивании массы. Подготовленные материалы керамической массы тщательно смешивают. Различают три способа приготовления керамической массы: пластический, полусухой и шликерный.
При пластическом способе подготовки массы и формования исходные материалы при естественной влажности или предварительно высушенные смешивают с добавками воды до получения теста с влажностью от 18 до 28%. Этот способ производства керамических строительных материалов является наиболее простым, наименее трудоемким и потому наиболее распространенным. Он применяется в случаях использования среднепластичных и умеренно-пластичных, рыхлых и влажных глин с умеренным содержанием посторонних включений, хорошо размокающих и превращающихся в однородную массу.
Набор и разновидности машин для подготовки массы могут отличаться в зависимости от свойств сырья и добавок. Однако формование при пластическом способе всегда производится на машине одного принципа действия – ленточном шнековом прессе с вакуумированием и подогревом или без них. Вакуумирование и подогрев массы при прессовании позволяет улучшить ее формовочные свойства, увеличить прочность обоженного изделия до 2-х раз. В корпусе пресса вращается шнековый вал с винтовыми лопастями. Глиняная масса перемещается с помощью шнека к сужающейся переходной головке, уплотняется и выдавливается через мундштук в виде непрерывного бруса или ленты, или трубы под давлением 1,6-7 МПа.
Полусухой способ производства строительных керамических изделий распространен меньше, чем способ пластического формования. Керамические изделия по этому способу формуют из шихты с влажностью 8-12% при давлениях 15-40 МПа. Недостаток способа в том, что его металлоемкость почти в 3 раза выше, чем пластического. Но вместе с тем он имеет и преимущества. Длительность производственного цикла сокращается почти в два раза; изделия имеют более правильную форму и более точные размеры; до 30% сокращается расход топлива. В производстве можно использовать малопластичные тощие глины с большим количеством добавок отходов производства – золы, шлаков и др. Сырьевая масса представляет собой порошок, который должен иметь около 50% частиц менее 1 мм и 50% размером 1-3 мм.
Прессование изделий производится в прессформах на одно или несколько отдельных изделий на гидравлических или механических прессах. По этому способу делаются все виды изделий, которые изготовляются и пластическим способом.
Технологическая схема производства изделий с пластическим способом подготовки массы, несмотря на свою сложность и длительность, наиболее распространена в промышленности изделий из керамики. Метод формования из пластических масс исторически сложился на основе пластических свойств глин и широко используется в керамической технологии. Способ пластического формования позволяет выпускать изделия в широком ассортименте, более крупных размеров, сложной формы и большей пустотности. В отдельных случаях предел прочности при изгибе и морозостойкость таких изделий выше, чем у изделий, полученных способом полусухого прессования из того же сырья.
В проекте будем использовать схему производства изделий пластическим методом, поскольку используемая глина достаточно высокой влажности, среднепластичная. При переработке глин в сыром виде схема подготовки сырья несколько проще и экономичней, поскольку нужно меньше перерабатывающего оборудования, следовательно, меньше энергоемкость. Все оборудование более надежно и просто в обслуживании. Температура обжига изделий примерно на 50оС ниже, чем у изделий полусухого прессования, что позволяет также снизить энергозатраты на обжиг и в какой-то мере компенсируют высокие затраты на сушку.
Чтобы получить изделия требуемого качества необходимо из глины удалить каменистые включения, разрушить ее природную структуру, получить пластичную массу, однородную по вещественному составу, влажности и структуре, а также придать массе надлежащие формовочные свойства. Обжиговые вагонетки подаются передаточной тележкой и проталкиваются гидравлическим толкателем в туннельную печь, а после обжига разгружаются на складе или непосредственно в вагоны и автомашины.
В производстве канализационных труб применяют те же способы переработки сырья, что и в производстве черепицы или дренажных труб.
В связи с вышеизложенным мной выбрана технология производства керамических труб пластическим способом формования [6].
Глина
↓
Глинорыхлитель
↓
Дозирование
(ящичный подаватель)
↓
Грубое измельчение глины (дезинтегратор)
↓
Тонкий помол и просев (шахтные мельницы)
↓
Хранение (бункер с дозатором)
↓
 Вода Увлажнение (двухвальный
смеситель)
↓
Формование труб (трубный пресс)
↓
Подвялка, оправка и нанесение резьбы
↓
Сушка (туннельная сушилка)
↓
 Глазурь Глазурование (глазуровочная
машина)
↓
 Топливо Обжиг (туннельные печи)
↓
Сортировка
↓
Хранение (склад)
Рисунок 1.3 – Технологическая схема производства керамических труб
2. Описание технологической схемы
Перед началом формования по технологической схеме проектируемого завода является переработка и подготовка масс. Влажность глины после, поступающей не механическую обработку составляет 9-11%.
Кусковая глина в начале процесса поступает на глинорыхлитель. Дозирование глинистых компонентов и равномерная подача их на последующую переработку осуществляется ящичным питателем, в них происходит не только дозирование, но и частичное разрыхление сырьевых материалов. После дозирования сырья оно поступает дезинтегратор для грубого измельчения, при котором происходит измельчение и удаление с массы твердых включений с помощью стальных полос (бил) находящиеся на поверхности дезинтегратора. Затем глина, уже без каменистых включений, подается в мельницы для дальнейшего тонкого помола. После измельчения материал поступает в систему сепарации и выходит из агрегата с заданной степенью помола – до 1 мм. Составные части массы дозируются при помощи секционных, тарельчатых и других дозаторов. На заводах для смешения и увлажнения компонентов массы используют смесители. Предварительно дозированная глина попадает в двухвальный смеситель. В двух цилиндрах перемешивается масса двумя вращающимися валами, оснащенные лопатками. В корпусе смесителя расположена система пароувлажнения щелевого типа, способствующая равномерному увлажнению массы. Далее однородная масса отправляется на пресс для формования [7].
Формование. Пластическое формование труб осуществляют на шнековых вертикальных и реже горизонтальных прессах.

Рисунок 1.4 – Вакуумный пресс: 1) рама; 2) вал со шнеком; 3) редуктор пресса; 4) электродвигатель; 5) электромагниты; 6) корпус пресса; 7) стальная струна; 8) направляющие колонки; 9) подъемный стол; 10) труба; 11) направляющая штанга; 12) грузы; 13) блоки; 14) траверса;
В моем проекте выбран вертикальный вакуум пресс (СМ-88) (Рисунок 1.4). На раме 1 смонтирован корпус пресса 6, в котором вращается вал 2 со шнеком, приводимый в движение электродвигателем 4, мощностью 115 кВт. Редуктор пресса 3 имеет передаточное число 1:8. Пуск и остановка пресса производится при помощи фрикционной муфты двумя электромагнитами 5 типа КМТ-104 автоматически. На подъемном столе 9, перемещающемся по направляющим колонкам 8, есть рельсы для передвижения тележки, на которой формуется труба. Направляющая штанга 11 с траверсой 14, закрепленной на трубе 10 при помощи роликов, перемещающихся по направляющим колонкам, обеспечивает плавное передвижение и балансировку стола. Подъемный стол уравновешивается грузами 12, которые закреплены на тросах, переброшенных через блоки 13. По мере увеличения длины и массы формуемой трубы стол опускается вниз. Тормозится стол автоматически при помощи электромагнитов. В момент окончания формования труба отрезается стальной струной 7. При выходе из пресса на конец ствола трубы наносится нарезка. Кроме того, на трубах большого диаметра делается надрез конца трубы на глубину 3/4 толщины стенки.
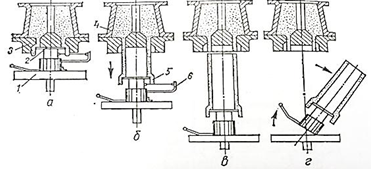
Рисунок 1.5 – Схема формования трубы. а – формование раструба; б – формование ствола; в – отрез трубы; г – отбор трубы. 1) подвижной стол; 2) подставка; 3) мундштук; 4)колокол; 5) раструб трубы; 6) резак.
В прессах более совершенных конструкций подъемный стол работает при помощи электро-пневмо-цилиндров, что обеспечивает плавную работу пресса и высокую производительность до 550-600 труб в час. Съем труб у таких прессов производится автоматически.
Вакуумируется масса в вакуумной камере высотой 350-500 мм, располагающейся на верхней части корпуса пресса. Давление 90,67-100 кПа. Живое сечение перфорированной решетки должно быть равным сечению формуемого изделия или на 3-5% больше его. Форма отверстия овальная. Механическая прочность труб из вакуумированных масс повышается на 15-40%, а водопоглощение снижается на 1-1,5%.
После того, как формование раструба закончено, масса выходит из мундштука, стол пресса непрерывно опускается с подставкой (рисунок 1.5), образуя тело трубы. Организация производства безраструбных труб почти на 50% сокращает время на формование труб, снижает продолжительность и потери труб при сушке и обжиге.
Отклонения по толщине стенки ствола и раструба трубы допускается не более ±3 мм, по длине ±20 мм, по кривизне ствола – 8 мм.
При формовании труб на полуавтоматических прессах операции нарезки и оправки концов ствола и раструба производится механизмами, установленными на прессе. В других случаях оправку и нарезку наносят после подвялки труб вручную или механизировано, с помощью передвижных станков с механическим приводом, станков с горизонтальными вращающимися дисками и др.
Производство труб на конвейерных линиях СМ-452, СМ-901 и других имеет много преимуществ по сравнению с агрегатным способом. Поточная линия производства канализационных труб диаметром 350-700 мм и 150-300 мм включает формование труб пластическим способом, отбор труб от пресса, оправку, сушку, глазурование.
Прочность свежесформованных труб не ниже 1,18 МПа. Длительность формования зависит от размера труб и составляет 120-80 с, что обеспечивает производительность около 15 т/ч. Гидростатическим способом изготавливают трубы диаметром 1,5-2 м и длиной до 2 м [7].
Сушка. Искусственная сушка труб осуществляется в камерных, туннельных и конвейерных сушилках.
Туннельные сушилки имеют длину от 32 до 47 м и бывают двух-, трех- и четырехпутные. Трубы в туннельные сушилки подаются на обычных или монорельсовых вагонетках по 4-16 труб в зависимости от диаметра. Температура теплоносителя, поступающего в туннель со стороны выгрузки, 90-140°С, отбираемого – 35-40°С при относительной влажности около 90%. Плотность загрузки туннельных сушилок до 60 кг на 1 м3 внутреннего объема. Время проталкивания вагонеток 30-60 мин. Продолжительность сушки 14-22 ч для труб диаметром 150-200 мм.
Значительные перепады температур между верхом и низом садки (до 40-50°С) удлиняют время сушки, приводят к повышенному расходу тепла (до 8,4 МДж/кг°С на испарение влаги) и неравномерной сушке труб (таблица 1.11)
Таблица 1.11
Влажность труб при переходе из одной зоны сушки в другую
|
Температурные участки |
Влажность труб, % в ее частях |
||
|
Плечико |
ствол |
конец |
|
|
75-80°С |
10,3 |
11,5 |
12,5 |
|
85-100°С |
6,1 |
6,9 |
7,1 |
|
115-135°С |
3,9 |
4 |
3,7 |
|
На выходе из сушила |
2,6 |
2,3 |
1,9 |
Рециркуляция теплоносителя частично устраняет этот недостаток. Влажность после сушки от 3 до 5% в зависимости от диаметра труб [7].
Глазурование труб производят глиняными сырыми глазурями (таблица 1.12) и реже соляной глазурью.
Приготавливают глазурь совместным помолом в шаровой мельнице предварительно измельченных компонентов. Температура разлива глазурей 1080-1180°С. Соотношение массы материала, воды и мелющих тел составляет 1:1:1. Продолжительность помола 14-40 ч. Загружают компоненты в мельницу в два приема – сначала крупнозернистые твердые компоненты (пегматит, марганцевая руда и др.) и глину от 5 до 50%, а после размола в продолжении 22-24 ч добавляют остальные материалы. Совместный помол продолжается не менее 4 ч. Тонкость помола глазури характеризуется остатком на сите 10000 отв/см2 не более 2%. Перед подачей на глазурование в мешалку добавляют воду из расчета доведения плотности глазури до 1,36–1,45 г/см3 (влажность глазури 49-52%).
Глазуруют трубы, погружая их в глазурь, поливом глазурью, пульверизацией, а также соляной глазурью. Глазуровать горячие трубы (свыше 40°С) нельзя.
Таблица 1.12
Составы глазурей.
|
№ п/п |
Материал |
Состав, % |
|||||
|
1 |
Легкоплавкая глина |
44 |
46 |
48 |
25 |
40 |
50 |
|
2 |
Полевой шпат или пегматит |
— |
30 |
30 |
30 |
25 |
20 |
|
3 |
Мел |
— |
12 |
12 |
9 |
10 |
15 |
|
4 |
Гипс |
16,5 |
— |
— |
— |
— |
— |
|
5 |
Перлит |
30 |
— |
— |
— |
— |
— |
|
6 |
Бой стекла |
— |
— |
— |
23 |
25 |
— |
|
7 |
Железная руда |
— |
— |
— |
5 |
— |
— |
|
8 |
Марганцевая руда |
9,5 |
12 |
10 |
8 |
— |
15 |
Глазурование пульверизацией применяют при одностороннем (на внутреннюю поверхность трубы) нанесении глазури (рисунок 1.6).
Глазурь из резервуара подается под давлением по трубопроводу и носителя на внутреннюю поверхность керамической трубы 15, выходящей из мундштука пресса 12, с помощью пистолета 6, распылитель 14 которого установлен на одной оси с фильерой. Глиняная масса 9 после вакуумирования подается под давлением шнеком 7, который вращается в корпусе 8, проходит через крестовину 5, закрепленную неподвижно между корпусом и нижней частью мундштука 10. Колокол 11 соединен с крестовиной полым болтом 4. Диск 13, закрепленный на стержне 18, в начале процесса формования трубы, поднимается к колоколу 11, при этом происходит формование раструба 16.

Рисунок 1.6 – Устройство для нанесения глазури на внутреннюю поверхность
Отформованный раструб оправляется проволокой 3, укрепленной на вращающейся рукоятке 1, которая вмонтирована в столик 17. На стол опирается диск 13. По окончании формования раструба стол 17 начинает опускаться под давлением выходящей из пресса трубы. Палец 2 , закрепленный на столе 17, опускает рычаг прерывателя, с помощью которого открывается электроклапан, и глазурь поступает в пистолет и распылитель. Глазурь распыляется кругообразно по внутренней поверхности трубы до тех пор, пока палец не закроет прерыватель и не разомкнется сеть питания электроклапаном. Труба, отрезанная вращающимся проволочным устройством, снимается с диска, и цикл повторяется. Пистолет 6 с помощью труб через электроклапан и регулятор подачи воздуха присоединен к резервуару для распыления глазури. Нанесение глазури на стенки свежесформованной трубы обеспечивает хорошее ее сцепление. Процесс глазурования прекращается только в момент прессования края трубы, внутренняя поверхность которого остается неглазурованной для обеспечения правильного соединения швов. Процесс глазурования происходит непрерывно [7].
Обжиг.Канализационные трубы обжигаются в туннельных печах и реже в печах периодического действия при 1080-1180°С.
Таблица 1.13
Характеристика туннельных печей.
|
№ п/п |
Показатель |
Тип печи |
|
|
Т-113 |
Т139 |
||
|
1 |
Длина, м |
113 |
139 |
|
2 |
Ширина рабочего канала, м |
2 |
3,1 |
|
3 |
Объем канала, м3 |
335 |
671 |
|
4 |
Занимаемая площадь, м2 |
1100 |
1800 |
|
5 |
Производительность, т/год |
16 000 |
31 500 |
|
6 |
Среднесуточный съем, кг/м3 |
135 |
135 |
|
7 |
Расход топлива, кг/т |
166 |
152 |
В туннельных печах обжигается до 70% всех выпускаемых труб. Поэтому в данной технологии мной выбрана туннельная печь для обжига изделий.
Трубы на вагонетку туннельной печи (Рисунок 1.7) помещают на так называемый "развитой под", устраиваемый из шамотного кирпича, посадочных колец, конусообразных шамотных подкладок и др. Садка труб на развитой под способствует более равномерному обжигу.
Способы садки зависят от диаметра труб. Трубы диаметром до 300 мм садят в разбежку (раструбами вверх вниз), без посадочных колец. Плотность садки труб – 290-320 кг/м3. На одну вагонетку устанавливают 18-47 труб, в зависимости от размеров, общей массы 1,5-1,7 т. Периодичность толкания вагонеток 40-60 мин для труб диаметром 150-200 мм.
Регулируют температуру в зоне подогрева степенью открытия шиберов распределительных дымовых каналов и патрубков рециркуляционной системы зоны; в зоне обжига – уменьшением или увеличением интенсивности сжигания топлива в горелках (с каждой стороны 12-16 работающих горелок); в зоне охлаждения – степенью открытия шибера патрубка концевого вентилятора.
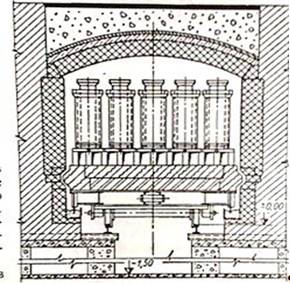
Рис. 1.7 – Садка труб на вагонетку туннельной печи
Время пребывания труб по зонам подогрева 18-20, обжига 5-7, охлаждения 24-26 ч. Продолжительность обжига труб в печах длиной 109 и 117 м от 30 до 60 ч и более, в зависимости от диаметра и типа печи. Расход топлива 140-460 кг/т труб. Съем труб с обжигательного канала 2800-4170 кг/м3 в месяц, расход тепла на обжиг труб от 3,99 до 4,62 МДж на 1 кг изделий. Общий расход условного топлива в производстве труб составляет 240-575 кг на 1 т труб.
Для выравнивания температуры и снижения температурного перепада до 40-50°С, особенно в зоне подготовки, применяют высокотемпературные рециркуляционные вентиляторы, устанавливаемые с боков и у свода печи, а также подачу теплоносителя из зоны обжига.
После обжига трубы сортируют и направляют на склад готовой продукции. Выход изделий I сорта составляет 60-70%, брак при обжиге – 6-8% [7].
1.1.5 Расчет производительности технологической линий
1. Расчет материального баланса
Завод по производству керамических канализационных труб методом пластического формования. Номенклатура продукции: 5тыс. тонн ~ 139 тыс. шт. канализационных труб. Производительность завода – 5 тыс. тонн в год. Диаметр трубы – 150 мм; диаметр раструба – 224 мм; масса трубы ~ 36 кг.
Исходные данные:
1. Cостав массы (масс.%): глина – 100%.
2. Влажность сырья (масс.%): глины – 8%.
Средневзвешенная влажность сырья составит: Wс.в.= 8×1= 8%.
3. Потери при прокаливании (масс.%): ппп = 10,99%.
Средневзвешенные потери при прокаливании составят:
Wс.в=10,99×1= 10,99%
4. Технологические параметры производства:
- формовочная влажность шихты –18%;
- влажность изделий после сушки – 3%,
5. Брак и потери производства:
- брак при обжиге – 6%;
- брак при сушке – 4%;
- при дозировании и транспортировке – 1%.
1. Должно выходить труб из печей готовой продукции по обожженной массе с учетом брака при обжиге:
Q1=П×100/100–К1= 5000×100/94 = 5102 т/год
К1–брак при обжиге 6%
Брак при обжиге:
Q1–П= 5102 – 5000 = 102 т
2. Поступает труб в печи с учетом потерь при прокаливании по абсолютно сухой массе:
Q2=Q1×100/100–Wс.в = 5102×100/100 –10,99 = 5732 т/год
Потери при прокаливании:
Q2–Q1= 5732 –5102 = 630 т
3. Поступает кирпича в печи по фактической массе с учетом остаточной влажности:
Q3=Q2×100/100×Wo =5732×100/100–3 = 5909 т/год
Испаряется влаги в печах:
Q3–Q2= 5909 –5732 = 177 т
4. Должно выходить кирпича из сушил по абсолютно сухой массе с учетом брака при сушке:
Q4= Q2×100/100–K3 = 5732×100/100–4 = 5971 т/год
К3– брак при сушке –4%
Брак при сушке:
Q4–Q2= 5971 –5732= 239 т
5. Должно выходить кирпича из сушил по фактической массе с учетом остаточной влажности:
Q5= Q4×100/100-Wo= 5971×100/100–3 = 6155 т/год
6. Поступает в сушила по фактической массе:
Q6=Q4×100/100–Wф= 5971×100/100–18= 7281 т/год
Wф – формовочная влажность 18%
Испаряется влаги в сушилах:
Q6–Q5= 7281 – 6155= 1126 т
7. Потребность в технологической воде для приготовления шихты:
Q7 = Q6–(Q4×100/100–Wcp) = 7281–(5971×100/100–8) =
= 7281–6490= 791 т/год
Потребность в технологической воде с учетом 10% потерь составит:
Q7=791+10% = 870,1 т
8. Требуется сырья для стабильной работы дозаторов по абсолютно сухой массе при транспортировке 1%.
Q8 = Q4×100/100–К4 = 5971×100/100–1= 6031 т/год
К4 – потери при транспортировке 1 %
Потери при транспортировке: Q8 – Q4=6031 –5971=60 т.
9. Требуется сырья по фактической массе глины
Qгл= Q8×Aгл/100–Wг = 6031×100/(100–8)= 6555 т/год
Агл – содержание глины
Таблица 1.14
Свод материального баланса
|
Приход |
Количество |
Расход |
Количество |
|
1. Поступает на склад сырья: |
1. Поступает на склад готовой продукции |
5000 т |
|
|
Глина |
6555 т |
2.Невозвратные потери: |
|
|
-при прокаливании |
630 т |
||
|
2.Поступает технологической воды |
870,1 т |
-при обжиге |
102 т |
|
-при сушке |
239 т |
||
|
-при транспортировке |
60 т |
||
|
Потери технологической воды |
79,1 т |
||
|
3.Испаряется влаги: |
|||
|
-в сушилах |
1126 т |
||
|
-в печах |
177 т |
||
|
Всего: |
7425,1 т |
Всего |
7413,1 т |
Невязка баланса составляет 7425,1 –7413,1= 12 т/год
Допустимая невязка составляет 0,5%
2. Выбор и расчет основного технологического и транспортного оборудования
В этом разделе приводится только технологический расчёт основного оборудования, т. е. определяется производительность машин и их число, необходимое для выполнения технологического процесса по каждому переделу.
Для стабильной работы производства производительность питающих агрегатов должна быть на 10-15 % выше производительности обслуживаемого ими оборудования.
Общая формула для расчёта технологического оборудования имеет вид:
NM=Qч.п/(Qч.м.*Квн.), (1.3)
где Nм – количество машин, подлежащих установке;
Qч.п – часовая производительность по данному переделу(м3);
Qч.м – часовая производительность машины выбранного типоразмера (м3);
Квн – нормативный коэффициент использования оборудования во времени(обычно принимается 0,8-0,9).
Для расчёта оборудования необходимо знать расходы сырья, поэтому сведём все расходы в таблицу 1.15.
Таблица 1.15
Расход сырья.
|
Расход сырья |
|||||||
|
Наименование изделия |
Условное обозначение |
Глина, т (м3) |
Выпуск продукции, шт |
||||
|
год |
сут |
час |
год |
сут |
час |
||
|
Керамические трубы |
15–150 ГОСТ 286-82 |
6155 |
22 |
2,8 т = 1,8 м3 |
139000 |
514 |
21 |
1. Глинорыхлитель:
Nм= 2,8:(10×0,9)=0,3
Принимаю глинорыхлитель КО-01 в количестве 1 шт.
2. Ящичный подаватель СМ-25:
Nм=2,8:(5×0,9)=0,6
Принимаю ящичный подаватель в количестве 1 шт.
3. Дезинтегратор СМ-22:
Nм=2,8:(14×0,9)=0,2
Принимаю дезинтегратор СМ-22 в количестве 1 шт.
4. MTW мельничное оборудование для тонкого помола MTW 110:
Nм=2,8:(3,5×0,9)=0,8
Принимается мельница в количестве 1 шт.
5. Смеситель двухвальный УСМ – 49:
Nм=2,8:(3×0,9)=1,0
Принимаю смеситель двухвальный в количестве 1 шт.
6. Вертикальный вакуум-пресс СМ–88:
Nм=64:(130×0,9)=0.27
Принимается вакуум-пресс в количестве 1 шт.
7. Автомат-резчик Multicut (МС):
Nм =64:(750×0,9)=0,1
Принимается автомат резчик в количестве 1 шт.
8. Автомат-садчик:
Nм = 64: (120×0,9)=0,6
Принимается автомат-садчик в количестве 1 шт.
9. Автомат-разгрузчик СМ-1012:
Nм = 64:(120×0,9)=0,6
Принимается автомат-разгрузчик СМ-1012 в количестве 1 шт.
3. Расчет потребного количества тепловых установок
Расчет туннельной сушилки.
А) Годовая производительность сушильных камер при Lтун=36 м:
139000 х1,05=145950 шт.у.т.,
где 139000 – годовая производительность завода, шт.; 1,05 – коэффициент, учитывающий количественные потери при сушке и обжиге.
Б) производительность одного туннельного канала: 24 х 12 = 288 шт.
Lтун.= 36м; вместимость одной вагонетки 12 шт; 24 – количество вагонеток в одной туннели.
В) годовая производительность одного туннельного канала:
288 х 350 х 22 х 0,95/24 = 87780 шт.,
где 0,95 – коэффициент, учитывающий использования тепловых агрегатов; 22 – срок сушки керамических труб, ч.
Г) Количества сушильных каналов:
145950/87780 = 2 шт + 1 резервная,
где 145950 – годовое количество труб, подлежащего сушке, шт
Принимаем к строительству трехканальную туннельную сушилку.
Расчет туннельной печи.
Проектом принята типовая туннельная печь производительностью .шт. в год со следующими характеристиками:
– длина туннеля – 30 м
– ширина туннеля – 2,95 м
– высота от пола вагонетки до замка свода – 1,7 м;
– высота от головки рельсов до замка свода – 3,1 м;
– размеры печной вагонетки:
а) длина –3000 мм
б) ширина –2800 мм
– производительность годовая – 5000 тонн в год;
– продолжительность цикла – 46 часов;
– емкость печного канала по вагонеткам –10 шт;
– плотность садки труб – 290-320 кг/м3;
– количество труб на вагонетке – 150=10,8 т
Расчет количества печей:
N=(n1·n2/T)·24·350·K2·Kmu, (1.4)
где n1 – количество вагонеток в печи (10); n2 – количество изделий на одной вагонетке (150); T – срок обжига (34 часа); K2 – коэффициент выхода готовой продукции – 0,98; Kmu – коэффициент использования печи – 0,9;
N=(10×150/46)×24×350×0,98×0,9=241591.
139000/241591=0,6
Принимаю 1 печь.
Таблица 1.16
Ведомость оборудования
|
№ п/п. |
Наименование оборудования |
Паспорт, произ. оборудования м3/ч, т |
Треб. час произв. м3/ч(т) |
Требования кол-ва оборудования с уч.коэф. |
Принятое кол. обор. |
|
1 |
Глинорыхлитель КО-01 |
10 т |
1,8 (2,8) |
0,3 |
1 |
|
2 |
Ящичный подаватель СМ-25 |
5 т |
1,8 (2,8) |
0,6 |
1 |
|
3 |
Дезинтегратор |
14 т |
1,8 (2,8) |
0,2 |
1 |
|
4 |
Мельница |
3,5 т |
1,8 (2,8) |
0,8 |
1 |
|
5 |
Смеситель двухвальный |
3 т |
1,8 (2,8) |
1,0 |
1 |
|
6 |
Пресс вертикальный вакуумный |
130 шт |
64 шт |
0,27 |
1 |
|
7 |
Автомат-резчик |
750 шт |
64 шт |
0,1 |
1 |
|
8 |
Автомат-садчик |
120 шт |
64 шт |
0,6 |
1 |
|
9 |
Автомат-разгрузчик |
120 шт |
64 шт |
0,6 |
1 |
|
10 |
Сушилка |
3 |
|||
|
11 |
Печь |
1 |
4. Расчет и выбор вспомогательных объектов
Расчет глинозапасника.
Принимаю крытый глинозапасник со сроком хранения сырья 30 суток вне производственного корпуса.
Объем глинозапасника вычисляется по выражению:
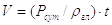 , (1.5)
где Рсут – суточная потребность в сырье, т; ρгл – плотность глины; t – срок запаса.
V= (22/1,8)х30= 360 м3 ,
Принят штабель шириной 6 м и высотой 6 м в здании пролетом 6 м. Тогда длина штабеля составит:
L= V/S= 360/36=10 м, (1.6)
где S – площадь сечения штабеля.
Объем глинозапасника 10×6×6 (м3).
Расчет склада готовой продукции.
Склад готовой продукции для хранения керамических стеновых материалов представляет собой бетонированную площадку, обслуживаемую козловым краном.
На 1 м2 площади склада укладывается 25 штук изделий при укладке в 5 ярусов.
Для учета проходов, проездов при расчете применяют коэффициент – 1,7 при обслуживании козловым краном.
Площадь склада определится из выражения:
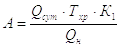 , (1.7)
где Qсут – количество изделий, поступающих в сутки; Тхр – продолжительность хранения; К1 – коэффициент, учитывающий потери площади; Qн – нормативный объем изделий, на 1 м2 площади, штук.
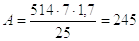 м2.
Длина и ширина склада готовой продукции соответственно 25 и 9,8 м.
Другие вспомогательные объекты.
К другим вспомогательным объектам, подбираемым для размещение на генплане без расчета относятся:
– административно-бытовой корпус – проектом принят АБК размерами 24х12 м;
– материальный склад – крытый 12х24 м.
1.1.6 Контроль технологического процесса и качества готовой продукции
Свойства сырьевых материалов и качество готовой продукции проектируемого предприятия должна соответствовать требованиям действующих стандартов и технических условий.
Для обеспечения качества изделий необходимо осуществлять контроль на всех стадиях производства: входной контроль сырьевых компонентов, текущий пооперационный контроль и контроль над качеством готовой продукции. Нужно привести данные о функциях заводской лаборатории, отдела технического контроля. Результаты по организации контроля сводятся в таблицу [5].
Таблица 1.17
Технический контроль качества сырья, технологического процесса и качества готовой продукции
|
Наименование |
Предельное или номинальное значение |
||||
|
Материал или операция |
Контролируемый параметр |
Периодичность контроля |
Место отбора контроля |
Метод контроля и погрешность |
Исполнитель |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Глина |
Наличие посторонних включений |
1 раз в смену |
Карьер |
Визуально |
ОТК, технолог |
|
Влажность |
1 раз в сутки |
Ящичный питатель |
Весовой не более 21%, до 0,2 % |
Лаборатория |
|
|
Пластичность |
Не нор-ся или при переходе на другое сырьё |
Карьер |
Комбинированный по ГОСТ 2121.1-93;±0,1% |
Лаборатория |
|
|
Химический состав,% SiO2, Al2O3, Fe2O3, CaO, MgO, SO3, п.п.п. |
Контролируется при изменении сырья |
Склад глины |
ГОСТ 3226-77 |
Лаборатория |
|
|
Удельная эффективная активность естественных радионуклидов |
При изменении сырья (не реже 1 раз в месяц) |
Склад глины |
ГОСТ 30108-94, до 370 Бк/кг |
Лаборатория |
|
|
Первичная обработка |
1 раз в сутки |
Дезинтегратор. Зазор между валками: по выступам-4 мм; впадинам-10мм |
Щуп. Угольник 90о класс точности 2 |
ОТК, технолог |
|
|
Смешивание |
1 раз в смену |
Глиномешалка. Зазор между концом лопасти и стеной корыта 3мм, угол лопастей 15-17о |
Щуп. Угольник 90о класс точности 2 |
ОТК, технолог |
|
|
Тонкий помол |
1 раз в сутки |
мельница |
Набор щупов |
лаборатория |
|
|
Перемешивание и пароувлажнение; влажность массы – 22% |
1 раз в сутки |
Смеситель. Зазор между концом лопасти и стеной корыта не более 3 мм |
Набор щупов |
ОТК, технолог |
|
|
Размер выходного отверстия мундштука |
1 раз в сутки |
Пресс |
Металлическая линейка |
ОТК, технолог |
|
|
Готовая продукция |
Внешний вид |
1 раз в сутки |
Выставочная площадка |
Линейка ГОСТ 427-75, Щуп ГОСТ 882-75 |
Визуально |
|
Длина ствола трубы |
1 раз в сутки |
Выставочная площадка |
Рулетка ГОСТ 7502-80 |
ОТК |
|
|
Внутренние диаметры ствола и раструба трубы |
1 раз в сутки |
Выставочная площадка |
Металлическая линейка ГОСТ 427-75 |
ОТК, технолог |
|
|
Глубина раструба трубы |
1 раз в месяц |
Выставочная площадка |
Штангенциркуль ГОСТ 166-80 |
ОТК, технолог |
|
|
Толщина ствола и раструба трубы |
1 раз в месяц |
Выставочная площадка |
Штангенциркуль ГОСТ 166-80 |
ОТК, технолог |
|
|
Глубина канавок |
1 раз в неделю |
Выставочная площадка |
Штангенциркуль ГОСТ 166-80 |
ОТК, технолог |
|
|
Овальность ствола и раструба |
1 раз в неделю |
Выставочная площадка |
Металлическая линейка ГОСТ 427-75 |
ОТК, технолог |
|
|
Конусность внутреннего диаметра раструба трубы |
1 раз в неделю |
Выставочная площадка |
Нутромер ГОСТ 9244-75, метал. линейка ГОСТ 427-75 |
ОТК, технолог |
|
|
Отклонение от перпендикулярности плоскости торцов труб к их осям |
1 раз в неделю |
Выставочная площадка |
Мет. линейка ГОСТ 427-75, Угольник ГОСТ 3749-77 |
||
|
Прочность труб |
1 раз в неделю |
Пресс |
ГОСТ 473.9-81 |
ОТК |
|
|
Водопоглощение |
ГОСТ 473.3-81 |
ОТК |
|||
|
Кислотостойкость труб |
ГОСТ 473.1-81 |
Лаборатория |
|||
Поставляемая продукция должна отвечать самым высоким экологическим требованиям и международным стандартам ISO 9001-2000, ISO 14001-1996.
Трубы следует изготовлять в соответствии с требованиями настоящего стандарта по технологическим инструкциям ГОСТ 286-82.
На наружной стороне конца ствола и на внутренней стороне раструба трубы должны иметь нарезку не менее чем из пяти канавок глубиной не менее 2 мм. На отдельных участках допускается уменьшение глубины нарезки до 1 мм при условии, что суммарная длина канавок такой глубины не превышает 50 мм. Конусность раструба по его внутреннему диаметру не должна превышать 8 мм. Отклонение по прямолинейности труб на 1 м длины ствола не должно превышать 11 мм при диаметре 150-250 мм. Отклонение от перпендикулярности плоскости торцов труб к их осям не должно превышать 4 мм при диаметре трубы 150-300 мм.
Трубы на 1 метр длины ствола должны выдерживать без разрушения внешнюю нагрузку не менее 20 кН (2000 кгс) при диаметре 150-250 мм.
Трубы должны быть водонепроницаемы и выдерживать внутреннее гидравлическое давление не менее 0,15 Мпа (1,5 кгс/см2).
Водопоглощение не должно превышать 8%, внутренняя и наружная поверхности труб должны быть покрыты химически стойкой глазурью, кислотостойкость труб должна быть не менее 93% и при постукивании металлическим молоточком массой 200 г должны издавать чистый недребезжащий звук [5].
1.1.7 Штатная ведомость предприятия
С учётом средней мощности завода, состав работающих принят с максимально возможным совмещением профессий.
Таблица 1.18
Штатная ведомость завода
|
Наименование подразделений и профессий |
Численность работающих, чел |
Всего, чел |
|||
|
1 смена |
2 смена |
3 смена |
|||
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Административно-управленческий персонал |
|||||
|
1 |
Директор |
1 |
— |
— |
1 |
|
2 |
Начальник производства |
1 |
— |
— |
1 |
|
3 |
Инженер-механик |
1 |
— |
— |
1 |
|
4 |
Технолог |
1 |
— |
— |
1 |
|
5 |
Секретарь |
1 |
— |
— |
1 |
|
6 |
Уборщица |
1 |
— |
— |
1 |
|
Итого: |
7 |
— |
— |
7 |
|
|
Планово-финансовый отдел |
|||||
|
8 |
Экономист |
1 |
— |
— |
1 |
|
Итого: |
1 |
— |
— |
1 |
|
|
Бухгалтерия |
|||||
|
9 |
Главный бухгалтер |
1 |
— |
— |
1 |
|
10 |
Бухгалтер |
1 |
— |
— |
1 |
|
Итого: |
2 |
— |
— |
2 |
|
|
Отдел снабжения и сбыта |
|||||
|
11 |
Начальник отдела |
1 |
— |
— |
1 |
|
12 |
Агент-экспедитор |
1 |
— |
— |
1 |
|
Цеховой персонал |
|||||
|
13 |
Мастер цеха |
1 |
— |
— |
1 |
|
Итого: |
1 |
— |
— |
1 |
|
|
Подготовительное отделение |
|||||
|
14 |
Дежурный на питателе |
1 |
— |
— |
1 |
|
15 |
Оператор подготовительного отделения |
1 |
— |
— |
1 |
|
Итого: |
2 |
— |
— |
2 |
|
|
15 |
Рабочий смесителя |
1 |
— |
— |
1 |
|
16 |
Оператор пресса |
1 |
— |
— |
1 |
|
17 |
Оператор сушки |
1 |
— |
1 |
2 |
|
Перегрузочное и печное отделение |
|||||
|
17 |
Рабочий по садке труб |
1 |
1 |
— |
2 |
|
18 |
Обжигальщик |
1 |
1 |
1 |
3 |
|
19 |
Оператор разгрузчика печных вагонеток |
1 |
1 |
— |
2 |
|
20 |
Рабочий по браковке труб |
2 |
2 |
— |
4 |
|
Итого: |
5 |
5 |
1 |
15 |
|
|
Рабочие СГП |
|||||
|
21 |
Водитель автопогрузчика |
1 |
1 |
— |
2 |
|
22 |
Крановщик |
1 |
1 |
— |
2 |
|
Итого: |
2 |
2 |
— |
4 |
|
|
23 |
Теплотехник |
1 |
1 |
— |
2 |
|
24 |
Дежурный электрик |
1 |
1 |
— |
2 |
|
25 |
Дежурный механик |
1 |
1 |
— |
2 |
|
26 |
Слесарь технологического и транспортного оборудования |
1 |
1 |
— |
2 |
|
27 |
Слесарь по ремонту сушильных и печных вагонеток |
1 |
1 |
— |
2 |
|
28 |
Печник по ремонту футеровки печных вагонеток |
1 |
1 |
— |
2 |
|
29 |
Слесарь - сантехник |
1 |
1 |
— |
2 |
|
Итого: |
7 |
7 |
— |
14 |
|
|
Итого по заводу: |
48 |
||||
С учетом того, что на производстве имеются вспомогательные рабочие – 7 человек, общая численность работающих составит 55 человек.
1.1.8 Безопасность и экологичность проекта
Одним из важнейших принципов организации производства является создание безопасных и безвредных условий труда на всех стадиях производственного процесса.
Охрана труда рассматривается как одно из важнейших социально-экономических, санитарно-гигиенических и экономических мероприятий, направленных на обеспечение безопасных и здоровых условий труда. Охрана здоровья рабочих и служащих в процессе исполнения трудовых обязанностей закреплена в трудовом законодательстве, непосредственно направленном на создание безопасных и здоровых условий труда. Кроме того, разработаны и введены в действие многочисленные правила техники безопасности, санитарии, нормы и правила, соблюдение которых обеспечивает безопасность труда. Ответственность за состояние охраны труда несет администрация предприятия, которая обязана обеспечивать надлежащее техническое оснащение всех рабочих мест и создавать на них условия работы, соответствующие правилам охраны труда, техники безопасности, санитарным нормам.
Мероприятия по охране труда обеспечиваются проектно-сметно-конструкторской и другой технической документацией.
Технологический процесс производства керамических труб должен соответствовать требованиям безопасности по ГОСТ 12.3.002-75*ССБТ «Процессы производственные, общие требования безопасности». Организация и проведение технологического процесса предусматривает меры безопасности и безвредности для работающего персонала, близ расположенных жилых массивов и окружающей среды. Производственный процесс должен быть взрыво- и пожаробезопасным [8].
Анализ степени опасности технологического процесса при производстве керамических труб.
При производстве керамических труб в цехе формовки, сушки, обжига присутствуют вредные и опасные факторы, характеристика которых приведена в таблице 1.19.
Повышение уровня шума оказывает вредное воздействие на организм человека. Производственные процессы на предприятии в разрабатываемом проекте сопровождаются шумом, не превышающим установленные нормы. Контроль шумового воздействия на производстве осуществляется в соответствии с ГОСТ 12.1.003-83 «Шум. Общие требования безопасности» и СН 3223-85 «Санитарные нормы допустимых уровней шума на рабочих местах».
Таблица 1.19
Оценка степени опасности технологического процесса.
|
Наименование цеха |
Наименование оборудования, тип, марка |
Кол-во оборудования, шт. |
Технологические параметры (t,Р и др.) |
Перечень токсичных, взрывопожароопасных веществ |
Кол-во людей обслуживающих оборудование |
Вредные и опасные факторы |
|
Цех формовки, сушки, обжига |
Вакуумный пресс СМ-88 |
1 |
Удельное давление прессования 1,6 МПа |
Отсутствуют |
1 |
Шум, электрический ток, напряжение, движущиеся части оборудования |
|
Туннельная сушилка |
1 |
tНАЧ=30-35оС tКОН=90-100оС |
СО, NО2, пыль |
3 |
Шум, повышенная температура воздуха рабочей зоны, электрический ток, движущиеся части оборудования, внутризаводской транспорт, нагретые стенки технологического оборудования, взрывопожароопасные вещества |
|
|
Туннельная печь |
1 |
tОБЖ=1100оС |
СО, NО2, СН4 |
5 |
Производственное оборудование цеха должно соответствовать требованиям ГОСТ 12.2.003-91 ССБТ «Оборудование производственное. Общие требования безопасности». Производственное оборудование должно соответствовать требованиям безопасности в течение всего срока службы. Движущиеся (вращающиеся) части производственного оборудования, являющиеся источниками опасности, должны быть ограждены сетчатыми или сплошными металлическими ограждениями в соответствии ГОСТ 12.2.062-81. Эксплуатация оборудования при снятых или неправильно установленных ограждениях запрещается ГОСТ I2.2.06I-8I. При применении сетчатого ограждения должны соблюдаться указанные в приложении 21 расстояния от опасного места до ограждения (Правила ТБ и ПС в ПСМ, часть I) [9].
По электробезопасности цех в соответствии с требованием ПУЭ относится к категории с повышенной опасностью (2 класс).
Для защиты людей от поражения электрическим током производственное оборудование должно удовлетворять следующим требования:
1) токоведущие части производственного оборудования, являющиеся источником опасности, должны быть надежно изолированы или расположены в недоступных для людей местах;
2) металлические части производственного оборудования, которые вследствие повреждения изоляции токоведущих частей могут оказаться под напряжением опасной величины, должны быть заземлены (занулены), согласно правил ТБ и ПС в ПСМ, часть I.
Размещение производственного оборудования в производственных помещениях не должно представлять опасности для персонала и должно соответствовать действующим нормам технического проектирования СНиП и правилам ТБ и ПС в ПСМ, ГОСТ 12.2.061-81.
Микроклиматические условия.
В проекте цеха производственный процесс на участках сушки и обжига оказывает негативное воздействие на качество воздуха за счет поступления теплоизбытков.
Таблица 1.20
Характеристика процессов и оборудования, влияющих на микроклиматические параметры.
|
Наименование цеха |
Наименование оборудования |
Количество оборудования, шт. |
Теплоизбытки, кДж/ч |
Характеристика помещения по теплоизбыткам, кДж/м3ч |
Избытки влаги, кг/ч |
|
Цех сушки, обжига |
Туннельная сушилка |
1 |
1388306,31 |
31,02 |
Отсутствуют |
|
Туннельная печь |
1 |
1789453,81 |
51,78 |
Отсутствуют |
Общее количество удельных избытков явного тепла составляет 82,8 кДж/м3ч, что меньше показателя, при котором устанавливается аэрационный фонарь.
Контроль температуры воздуха в цеху осуществляется согласно ГОСТ 12.1.005-88 «Воздух рабочей зоны», который устанавливает оптимальные и допустимые микроклиматические условия в зависимости от характера производственных помещений, времени года и категории выполняемой работы. Категория работ в цехе формования, сушки, обжига IIа (средней тяжести).
Таблица 1.21
Оптимальные и допустимые нормы температуры, относительной влажности и скорости движения воздуха в рабочей зоне производственных помещений для холодного и переходного периодов года для работ средней тяжести.
|
Температура воздуха, оС |
Относительная влажность, % |
Скорость движения воздуха, м/с, не более |
|||
|
оптимальная |
допустимая |
оптимальная |
допустимая |
оптимальная |
допустимая |
|
18-20 |
17-23 |
60-40 |
75 |
0,2 |
0,3 |
Для обеспечения нормальных метеорологических условий на участке формования, сушки и обжига предусмотрена теплоизоляция стенок оборудования и установка вентиляционной системы [10].
Оценка взрывопожарной и пожарной опасности. Пожарная профилактика.
В качестве топлива при работе сушила и печи для обжига кирпича используется природный газ, который считается пожаро-взрывоопасным веществом (главной составляющей частью природного газа является метан СН4). Продукты горения природного газа (дымовые газы СО и NО2) вредные вещества. Метан – газ без цвета и запаха, почти в два раза легче воздуха, является горючим и взрывоопасным, коэффициент участия во взрыве 0,5. Теплота образования – 74,8 кДж/моль, теплота сгорания - 802 кДж/моль, температура самовоспламенения – 537оС. СО (оксид углерода (II)) – ядовитый газ без цвета и запаха, горючий легковоспламеняющийся, горит голубоватым пламенем, легче воздуха, температура кипения 81,63 К, температура плавления 68,03 К, плохо растворим в воде (2,3 объема СО на 100 объемов H2O при 293 К). Теплота образования – 110,5 кДж/моль, теплота сгорания - 283 кДж/моль, температура самовоспламенения – 605оС. NО2 – оксид азота (IV) - бурый трудногорючий газ, получивший в промышленности название «лисий хвост», неспособный к горению на воздухе, но способный возгораться в воздухе от источника зажигания, оказывает вредное воздействие на организм человека.
Помещение цеха соответствует требованиям действующих отраслевых норм и правил (СНиП) и относиться по пожарной безопасности к категории «Г». Пожаро- и взрывобезопасность технологических процессов осуществляется в соответствии с ГОСТ 12.1.004-85 «Пожарная безопасность. Общие требования» и ГОСТ 12.1.010-76 «Взрывобезопасность. Общие требования» [12].
Охрана окружающей среды.
Данное предприятие по нанесению вреда окружающей среде и по количеству выделяемых вредных выбросов относится к 4 классу. При производстве керамических труб в туннельной сушилке и туннельной печи для обжига в качестве топлива используется природный газ. Продукты горения топлива содержат вредные вещества СО и NО2, которые удаляются с дымовыми газами и оказывают вредное воздействие на атмосферу и окружающую природную среду. СО оказывает вредное воздействие на организм человека (угарный газ). При вдыхании оксид углерода блокирует поступление кислорода в кровь и вследствие этого вызывает головные боли, тошноту, а в более высоких концентрациях – даже смерть. ПДК СО при кратковременном контакте составляет 30 мг/м3, при длительном контакте — 10 мг/м3. Если концентрация оксида углерода во вдыхаемом воздухе превысит 14 мг/м3, то возрастает смертность от инфаркта миокарда. Уменьшение выбросов оксида углерода достигается путем дожигания отходящих газов.
Вода в цехе формования, сушки, обжига для производственных нужд не используется, поэтому производственное (технологическое) водоснабжение для технологических целей отсутствует. Вода на данном участке используется только для хозяйственно-бытовых нужд, для этого устанавливается хозяйственно-питьевое водоснабжение, которое должно обеспечивать подачу доброкачественной воды для хозяйственно-бытового потребления. Система канализации – хозяйственно-бытовая. Водоснабжение и канализация регулируются ГОСТ 2874-82, СНиП 2.04.01-85 «Внутренний водопровод и канализация зданий», СНиП 2.04.02-84 «Водоснабжение. Наружные сети и сооружения», СНиП 2.04.03-85 «Канализация наружные сети и сооружения». Хозяйственно-бытовые стоки с участка направляются в общую систему канализации.
Технологические отходы производства (брак формования, обжига) возвращаются в производство. Брак формования возвратный, а брак обжига используют в качестве шамота для приготовления шихты.
1.2 Архитектурно – строительные решения
1.2.1 Район строительства
Район строительства завода по производству керамических труб - г.Аксай, Западно-Казахстанской области. Проектируемое предприятие будет возводиться на окраине города, недалеко от северного кольца при выезде из города.
Аксай и его окрестности обладают достаточной промышленной индустрией строительного направления, способных частично обеспечить необходимую конструктивную часть проекта. Не имеющийся перечень строительных материалов и конструкций будет поставляться фирмами и организациями других близлежащих городов.
Рядом с площадкой строительства проходят существующие городские сети газо-, электро-, тепло-, водоснабжение, что позволяет с наименьшими затратами подключить строящееся здание к городским коммуникациям.
Данная климатическая зона характеризуется следующими показателями:
– среднегодовая температура – 5 ºС;
– средняя максимальная температура воздуха наиболее теплого месяца – 28,6ºС;
– барометрическое давление – 720 гПа
– абсолютная минимальная температура – -49°С;
– абсолютная максимальная температура – 41°С;
– продолжительность периода со средней суточной температурой воздуха <8°С – 204 сут;
– среднемесячная относительная влажность воздуха в 13 ч, наиболее холодного месяца – 71%;
– среднемесячная относительная влажность воздуха в 13 ч, наиболее теплого месяца – 46 %;
– преобладающее направление ветра за декабрь - февраль – ЮB ;
– преобладающее направление ветра за июнь - август – СЗ;
– минимальная из средних скоростей ветра по румбам за июль –__ м/с;
– максимальная из средних скоростей ветра по румбам за январь – 5,7м/с;
– среднемесячная температура января – -16,2 °С;
– среднемесячная температура июля – +21,2°С;
– район по давлению ветра – IV (48кгс/см2).
1.2.2 Разработка генеральных планов
Расположение производственного корпуса на промышленной площадке и его компоновка должны предусматривать возможность дальнейшего расширения производства. При разработке генерального плана предприятия по производству керамики решаются вопросы планировки, застройки и благоустройства территории на основе функционально-технологических связей между производственными участками, направлений основных людо- и грузопотоков, санитарные характеристики производства, природно-климатических факторов, требований экономики строительства.
Составляется схема функционально-технологической взаимосвязи между основными производственными зданиями с указанием их размеров в плане и высоты. Построение генплана предприятия ведут в соответствии с четким производственно-функциональным зонированием: предзаводская (вспомогательные здания общезаводского назначения); производственная (основные и вспомогательные цеха); подсобно-производственная (ремонтные цеха, энергетическое оборудование); транспортно-складская.
Главный вход, общезаводские здания, а также стоянка личного транспорта работающих располагаются на лицевой стороне промплощадки на пути движения основного потока людей от жилой застройки на предприятие. Заводскую лабораторию часто располагают в производственной зоне. Иногда оказываются вообще от организации, например, подсобно-производственной зоны. Зон может быть меньше, а их границы не очень четкие [9]. Дороги для автомобильного транспорта на территории предприятия проектируют по сквозной, кольцевой, тупиковой или смешанной схемам. При тупиковой схеме для разворота автомобилей устраивают специальную площадку размером 12×12м или кольцевой объезд. Ширину проездов принимают равной 6м, подъездов к зданиям – 4м; ширину проезжей части с двусторонним движением не менее 6м.
Минимальный радиус закругления дороги в плане в зависимости от категории принимается равным 12,5-20м.
Ширина ворот для автомобильных въездов принята равной 4,5-6,0 м, для железнодорожных не менее 4,9 м.
В комплекс архитектурного благоустройства керамических предприятий входит проектирование: тротуаров, спортивных площадок, стоянок для индивидуального транспорта, размещения зеленых насаждений.
Спортивные площадки и места отдыха обычно располагают на путях движения трудящихся от производственных зданий к столовым, перед входами в бытовые и рабочие помещения. Стоянки средств индивидуального транспорта размещают в предзаводской зоне.
На территории предприятий озеленяют предзаводскую площадь у главной проходной, полосы вдоль ограждения предприятия, участки, свободные от застройки у административно-бытовых зданий и помещений. Места отдыха, спорта и проч. Общая площадь озеленения предприятия строительной керамики должна составлять не менее 10-15% общей площади территории. Минимальная ширина полосы зеленых насаждений принимается: при однорядной посадке деревьев – 2 м, двухрядной – 5 м, газона – 1м, кустарника 0,8-1,2 м.
Заводы по производству керамических труб включают склады глины, отощающих и других материалов, массоподготовительное, формовочное, сушильное, обжиговое отделения, склад готовой продукции. Трубные заводы могут также иметь цеха, выпускающие черепицу, кирпичи и др.
Разработанный по этим принципам генеральный план предприятия оценивают коэффициентом плотности застройки, минимальное значение которого составляет: для трубного или кирпичного завода- 42%, для завода по производству керамической плитки и санитарно-строительной керамики-0,45 [13].
Планировочные решения генплана.
Планировочные решения приняты в соответствии с розой ветров. Участок для строительства завода принят условно с ровным рельефом и нормальными гидрогеологическими условиями [14].
По санитарным нормам данное предприятие относится к IV классу. Соответствующая этому классу санитарно-защитная зона равна 100м.
Таблица 1.22
Повторяемость направления ветра (%) в г.Аксай (СНиП 2.01.01-82)
|
Январь |
Июль |
||||||||||||||
|
С |
СВ |
В |
ЮВ |
Ю |
ЮЗ |
З |
СЗ |
С |
СВ |
В |
ЮВ |
Ю |
ЮЗ |
З |
СЗ |
|
2 |
1 |
3 |
48 |
10 |
7 |
5 |
24 |
15 |
6 |
8 |
22 |
4 |
9 |
12 |
24 |
На основе данных СНиП 2.01.01-82 «Строительная климатология» производим построение розы ветров июля и января месяцев [11].

Рисунок 1.8 Роза ветров для города Аксай
Схема генерального плана цеха составлена с учетом технологической схемы работы цеха. На территории завода расположены:
1. Производственный корпус;
2. Административно-бытовой корпус;
3. Лаборатория;
4. Склад горюче-смазочных материалов;
5. Склад для глины;
6. Склад готовой продукции;
7. Водонапорная станция;
8. Трансформаторный отдел;
9. Материальный склад;
10. Спортплощадка;
11. Автостоянка;
12. Место для отдыха;
13. Газораспределительный пункт;
14. Контрольно-пропускной пункт.
Административно-бытовой корпус и спортплощадка расположены на ветреной стороне. Переход из АБК в производственный корпус осуществляется через наземный боковой вход. Площадка перед АБК замощена тротуарной плиткой.
Глинозапасник принят вне производственного корпуса.
Транспортные связи осуществляются по предусмотренным внутризаводским дорогам с примыканием к существующим автомобильным дорогам населенного пункта. Ширина дороги принята равной 6м. Дороги на территории завода закольцованы. Для въезда на территорию приняты два въезда.
Для озеленения площадки предприятия применены местные виды древесно-кустарниковых растений с учетом их санитарно-защитных и декоративных свойств. Основным элементом озеленения площадки являются газоны.
Инженерное обеспечение завода (водоснабжение и канализация, электроснабжение, теплоснабжение) предусматривается подключением к действующим сетям населенного пункта.
Отвод поверхностных вод решен, приданием спланированным участкам и автодорогам уклонов, обеспечивающих сток воды по общему ситуационному рельефу.
Геологическое строение грунтов для строительства благоприятное.
Санитарная зона соответствует 100 метрам.
Для создания оптимальных условий труда и отдыха трудящихся во время обеденного перерыва на площадке предусмотрено озеленение и спортивная площадка.
Бытовое обслуживание работающих предусмотрено в проектируемом бытовом корпусе.
1.2.3 Объемно-планировочные и конструктивные решения
Объемно-планировочные и конструктивные решения зданий сооружений приняты с учетом максимального использования типовых сборных железобетонных конструкций заводского изготовления.
При рассмотрении объемно-планировочных решений принята во внимание средняя мощность завода и необходимость компактного производства. Производственный корпус представляет собой двухпролетное здание общей длиной 108 м. По ширине пролеты различны: один пролет – 18 м, другой – 12 м.
Высота здания до низа несущих конструкций составляет 10,8 м. оба пролета оборудованы подвесными кран-балками грузоподъемностью по 5 т. Общий строительный объем составляет 34992 м3.
Колонны – сборные железобетонные, фундаменты стаканного типа. Здание перекрыто железобетонными фермами перекрытия, плиты покрытия – ребристые, кровля – металлочерепица.
Первая и последняя колонны каждого ряда имеют привязку к поперечной оси 500 мм.
Шаг колонн торцевого фахверка 6м и имеет нулевую привязку к поперечной оси.
Ворота приняты размером 3,6х4,8 м, освещение осуществляется за счет ленточных оконных проемов размером 5х1,8 м.
Сечение нижней части колонн 500х600 мм для пролета L=36м и 600х800 для пролета L=24 м. колонны изготавливаются из бетона марки 300 и армируются каркасами. Колонны фахверка имеют сечение 400х400 мм и изготавливаются из бетона марки 200.
Фермы изготавливаются с предварительным напряжением нижнего пояса, марки бетона – 500.
Стеновые панели керамзитобетонные 6х1,8 м с плотностью 1100 кг/м3.
Административно-бытовой корпус.Здание одноэтажное условно принятое в плане 12х24 м с высотой 6,6 м. Стены выполнены из лицевого кирпича (толщина стены в 2,5 кирпича). Фундаменты – монолитные, бетонные. Кровля осуществляется по деревянным конструкциям. В качестве кровельного материала использована металлочерепица.
Глинозапасник.Принят крытый глинозапасник, оборудованный монорельсовым краном с грейферным ковшом, ленточным транспортером и ковшовыми погрузчиками, объемом 10×6×6 м.
Склад готовой продукции. Склад представляет собой бетонированную площадку, обслуживаемую козловым краном, длиной и шириной соответственно 25 и 9.8 метров.
Специальные мероприятия. В соответствии с нормами строительного проектирования предусмотрены следующие общестроительные мероприятия:
– по периметру всех зданий выполняется асфальтовая отмастка шириной 1м.
– предусмотрены противопожарные мероприятия, заключающиеся в устройстве эвакуационных выходов, проходов соответствующей ширины, подъездов ко всем зданиям.
– в целях улучшения освещения и условий труда, предусматривается цветовая отделка внутренних производственных помещений с учетом физиологического воздействия на организм человека.
– уклоны на поверхности площадки принимаются: для глинистых грунтов – 0,003-0,005, для песчаных – 0,03, для мелких песков, леса – 0,01 и вечномерзлых – 0,03.
– наименее расстояние от наружных граней стен здании до ствола дерева – 5м, до кустарника – 1,5м. расстояние посадок деревьев до кроя автодороги: для деревьев – 2м, для кустарников – 1,2м. Основным элементов озеленения площадок цеха является газон.
– посуды с легковоспламеняющимися и горючими жидкостями располагаются на более низких отметках по отношению к зданиям и обнесены сплошными стенами.
– уровень полов здания выше планировочной отметки примыкающих к зданию участков на 15см.
– при благоустройстве территории площадь для озеленения из расчета не менее 3м2 на одного рабочего.
– предельный размер участков, предназначенных для озеленения 15% от территории предприятия.
1.3 Теплотехнические расчеты
1.3.1 Характеристика тепловых процессов туннельной печи
Туннельные печи являются наиболее совершенным типом печей для обжига всех видов формованных изделий и поэтому в последние годы получили широкое применение на заводах керамических изделий.
Для обжига керамических труб принята 1 туннельная печь. Туннельная печь длиной 30 м, шириной 2,95 м и высотой 1,7 м имеет три рабочие зоны (зону подогрева, зону обжига и зону охлаждения) и форкамеру. Принципиальная схема туннельной печи представлена в подразделе 1.1.4.2
Форкамера печи служит для уменьшения газообмена с окружающей средой при загрузке вагонеток в печь. Основное назначение зоны подогрева печи – окончательное удаление влаги из сырца и равномерный прогрев садки.
В качестве топлива используется природный газ. Топливо сжигается в топках, установленных в утолщенных стенах зоны обжига печи. Топливо подается с помощью горелок. Сырец в зоне обжига нагревается до температуры 11000С, при этом завершаются все процессы, связанные с формированием черепка.
В зоне охлаждения печи происходит остывание труб до температуры 3000 С перед выдачей вагонеток из печи, а также происходит отбор нагретого воздуха для подачи его в сушилку. В этой зоне охлаждается также и футеровка вагонеток, нагретая до высоких температур. Изделия и футеровка вагонеток охлаждаются холодным воздухом, подаваемым в печь сверху и сбоку через несколько каналов, расположенных по длине зоны охлаждения ближе к выходному каналу печи.
Печь работает по принципу противотока, то есть газы и воздух движутся навстречу вагонеткам с обжигаемыми изделиями. Движение газовых и воздушных потоков осуществляется системой вентиляторов. В зоне подогрева предусмотрена установка циркуляционных вентиляторов для интенсивного перемешивания газовых потоков с целью максимального усреднения газовой среды, т. е. для ликвидации ее расслоения и уменьшения перепада температур по сечению канала. В зоне подогрева также производится отбор дымовых газов.
Печь выполняется из стандартного красного кирпича, зона обжига изнутри футеруется шамотным кирпичом. Свод печи выполняется из красного кирпича и засыпки шлаком [15].
В дипломной работе выполнены: расчет продолжительности процесса обжига, расчет размеров рабочих зон печи, расхода топлива на технологические и непроизводственные нужды.

 Расчет продолжительности обжига труб.
Исходные данные для расчета: абсолютная влажность загружаемых в печь труб (после сушилки) ω = 3%; вес сухой трубы G1 = 36 кг; размеры трубы: длина l = 1500 мм; диаметр d = 150 мм; толщина s = 15 мм; радиус r = 75 мм.
1) Расчеты при нагреве до 1000С.
Определяется количество испаряемой влаги по формуле:
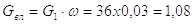 кг (1.8)
Определяется активная поверхность теплообмена и испарения одиночной трубы:
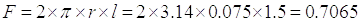 м2
(1.9)
Определяется количество влаги, приходящейся на 1 м2 активной поверхности, по формуле:
 кг/м2,
(1.10)
При съеме влаги примерно 0,4 кг/м2·ч с активной поверхности F, время, необходимое для нагрева до 1000С, определяется по формуле:
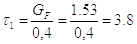 часов,
(1.11)
2) Расчеты для периода нагрева от 100 до 9500С.
Определяется допустимая скорость подъема температуры по формуле:
 град/ч,
(1.12)
где Δtдоп – максимально допустимая разность температур в теле изделия при его нагреве или охлаждении, принимаемая равной 750С; а – коэффициент температуропроводности материала, равный 40 м2/ч; S – толщина прогрева изделия, 0,015 м.
Определяется время нагрева в интервале от 100 до 8500С по формуле:
 часа,
(1.13)
где t1 и t2 – температура в начале и конце интервала.
3) Расчеты для периода нагрева от 850 до 11000С.
Принимая для этого периода Δtдоп = 250С определяется допустимая скорость подъема температуры по формуле (1.12)
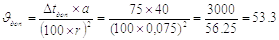 град/ч
Определяется время нагрева изделия по формуле (1.13)
 часа
4) Определяется время выдержки изделия при конечной температуре по формуле:
 часа,
(1.14)
5) Допустимая скорость охлаждения изделия в интервале температур от 1100 до 5000С определяется по формуле (1.12) при значении Δtдоп = 550С
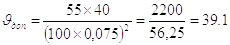 град/ч
Определяется время охлаждения по формуле (1.13)
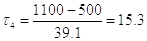 часа
6) Определяется допустимая скорость охлаждения по формуле (1.12) в интервале температур от 500 до 3000С при Δtдоп = 1250С:
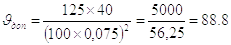 град/ч
Определяется время охлаждения по формуле (1.13)
 часа
7)Общая продолжительность обжига изделий в печи равна суммарному времени нагрева, выдержки и охлаждения
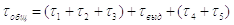 (1.15)
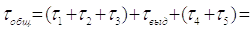
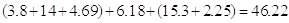
Таким образом, по оптимальному режиму обжига, рассчитанному на основе допустимой разницы температур в теле изделия при его нагреве и охлаждении, общая продолжительность обжига составляет 46,22 часа.
По результатам выполненных расчетов строится график температурного режима работы туннельной печи (рисунок 1.9).
Рис. 1.9 – Температурный режим обжига труб в туннельной печи
Расчет размеров рабочих зон туннельной печи.
1)Определяется требуемая емкость печи при заданной производительности часовой производительности печи Пч = 21 шт./ч (с учетом потерь при сушке и обжиге, указанных в подразделе 1.1.5.2) по следующей формуле:
Еп= Рч×τобщ = 21×46,22= 970,6 ; (1.16)
где τобщ – продолжительность обжига изделий.
2) Определяется расчетная длина рабочей части обжигательного канала по формуле:
Lp= En × Iв/Ев = (970,6×3)/150 = 19,4; (1.17)
где Ев - емкость одной вагонетки, равная 150 шт. (подраздел 1.1.5.3); Iв - габаритная длина вагонетки, равная 3 м с учетом технологических зазоров.
3) Определяется средняя скорость движения вагонеток в печи по формуле:
υср= Lр/ τобщ = 19,4/46,22 =0,42 м/ч (1.18)
4) Определяется суммарная длина зон нагрева и обжига печи с учетом продолжительности режимов нагрева и охлаждения изделий по формуле:
Lн= (τно×Lp)/ τобщ = 28,67×19,4/46,22 = 12 м, (1.19)
где  но – продолжительность
процессов нагрева и обжига, равная 28,67 часам.
5)Определяется длина зоны охлаждения печи с учетом продолжительности режима охлаждения изделий
Lох = (τох×Lp)/ τобщ = (17,55×19,4)/46,22 = 7,4 м, (1.20)
где τох – продолжительность охлаждения процесса охлаждения, равная 17,55 часам.
Расчет расхода условного топлива на технологические нужды.
Туннельная сушилка. При сушке сырца в туннельной сушилке расход теплоносителя на 1 туннель составляет 3000-10000 м3/час. Для расчетов туннельной сушилки примем расход теплоносителя, равный Рт = 6500 м3/час.
1) Определяется часовой расход теплоносителя на 3 рабочих туннеля (принятых в дипломном проекте):
Рт,3 = 6500х3 = 19,5х103 м3/ч
2) Определяется суточный и годовой расходы теплоносителя:
Рт,24 = 19500х24 = 468000 = 46,8х104 м3
Рт,год = 46,8х104х350 = 1638х105 м3
Туннельная печь. При работе печи на газу нормативный расход газа на 1000 шт. труб составляет 1570 кг или 17400 м3/тыс.шт.
1) Определяется годовой расход газа:
Рм, год = (147340х17400)/1000 = 2563716 м3
2) Определяется суточный расход газа:
Рм,сут= (2563716/350) =7325 м3
3) Определяется часовой расход газа:
Рм,час = (7325/24) = 305 м3
Результаты выполненного расчета сведены в таблицу 1.23.
Таблица 1.23
Расход условного топлива на технологические нужды (на сушку и обжиг изделий) завода
|
Наименование установки |
Количество рабочих дней |
Производительность установки |
Расход условного топлива |
|||
|
шт./ч |
шт./год |
часовой, |
суточный |
годовой |
||
|
Туннельная сушилка |
350 |
21 |
147340 |
19,5х103 м3 |
46,8х104 м3 |
1638х105 м3 |
|
Туннельная печь |
350 |
21 |
147340 |
305 м3 |
7325 м3 |
2563716 м3 |
Расчет расходов тепла на непроизводственные нужды.
К расходам на непроизводственные нужды относятся расходы тепла на отопление, вентиляцию и горячее водоснабжение на заводе.
1) Определяется максимальный часовой расход тепла на отопление и вентиляцию здания по формуле:
Qm =[aq0 (tВН – t0Н) +qВ (tВН – tвН)]×V (1.21)
Qm =[0,95×0,36×(23 - (-25))+0,1×(23-(- 10))]×34992 = [0,342×48+3,3]×34992 = 574428 кДж/ч,
где а – коэффициент, учитывающий изменение удельной тепловой характеристики в зависимости от климатических условий, принимаемый равным 0,95 для условий Западно–Казахстанской области; q0 – тепловая характеристика здания для отопления, равная 0,36; tвн – расчетная температура внутри здания, равная ( 230С); t0н – расчетная температура наружного воздуха для проектирования отопления, равная (-25); qв – тепловая характеристика здания для вентиляции, равная 0,1; tвн – расчетная температура наружного воздуха для проектирования вентиляции, равная(-10); V- объем здания, равный (108×30×10,8) = 34992 м3.
2) Определяется продолжительность отопительного сезона (с 15 октября по 15 апреля):
Т= 6×30×24 = 4320 ч
3) Определяется расход тепла на отопление и вентиляцию здания за отопительный сезон по формуле:
Qс = Qm ×Т= 574428 ×4320 = 2481,5×106 кДж/сезон, (1.22)
4) Проектируемый трубный завод получает тепло в виде пара с городской малой ТЭЦ. Исходя из этого, определяется часовой расход пара на отопление и вентиляцию:
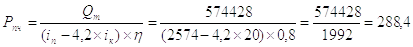 кг/ч, (1.23)
где Qm - тоже, что и в формуле (1.20); in – энтальпия пара, поступающая в подогреватель, равная 2574; ik – энтальпия конденсата, равная 20; η – коэффициент полезного действия, равный 0,8.
5) Определяется расход пара на весь отопительный сезон:
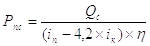 (1.24)
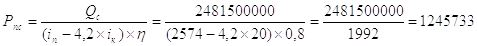 кг/сезон,
6) Определяется расход тепла на горячее водоснабжение всех рабочих и служащих завода, работающих в 3-х сменах в сутки:
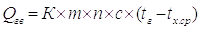 (1.25)
 ;
где К – коэффициент, учитывающий количество людей пользующихся душем одновременно, принимается равным 0,75; m – норма потребления горячей воды на одного человека, принимаемая равным 40-50 кг согласно санитарным нормам; n – количество людей, работающих на заводе в течение суток во всех сменах, принимаемое равным 34; c – теплоемкость воды; tг – температура горячей воды, равная 650С; tх.ср - средняя температура холодной воды, равная 100С.
7) Определяется суточный расход пара на горячее водоснабжение по формуле:
 кг/сут,
(1.26)
8) Определяется годовой расход пара на горячее водоснабжение в виде:
Ргвг = 33х305 =11550 кг/год
Результаты выполненного расчета сведены в таблицу 1.24.
Таблица 1.24
Расходы тепла и пара на отопление, вентиляцию и горячее водоснабжение производственного здания
|
Продолжительность отопительного сезона, час |
Расход тепла на отопление и вентиляцию |
Расход пара на отопление и вентиляцию |
Суточный расход тепла на горячее водоснабжение |
Расход пара на горячее водоснабжение |
|||
|
час, кДж/ч |
сезон, кДж/сезон |
час, кг/ч |
сезон, кг/сезон |
сутки, кг/сут |
год, кг/год |
||
|
4320 |
574428 |
2481,5х106 |
288,4 |
1245733 |
66112,5 |
33 |
11550 |
2. Раздел автоматики и автоматизации технологических процессов
2.1 Описание схемы автоматизации процесса охлаждения в туннельной печи
Автоматизация производства – основа развития современной промышленности, генеральное направление технического прогресса. Цель автоматизации производства заключается в повышении эффективности труда, улучшении качества выпускаемой продукции в создании условий для оптимального использования всех ресурсов производства [17].
Охлаждение обожженных труб является не менее ответственной операцией обжига, чем нагревание. При 800-750 оС керамические трубы находятся в тугопластическом состоянии и переходят в твердое состояние, поэтому необходимо замедлять охлаждение во избежание появления напряжений. В этом периоде при быстром охлаждении в трубе могут появиться трещины. При этом допускаемая величина температурного перепада по толще трубы не должна превышать 30оС. Опасным периодом также считаются участок температурной кривой 650-500 оС в связи с обратным превращением α- и β-кварц. Поэтому охлаждение после 750-800 оС можно значительно ускорить. Допустимая скорость охлаждения на этом участке составляет 250-300°С, а после достижения трубой температуры 500°С – 500-600°С и ограничивается лишь условиями внешнего теплообмена.
После обжига готовые трубы поступают на автомат-пакетировщик, и вывозится на склад готовой продукции.
Участок пакетирования труб построен по принципу пакетной разгрузки с печных вагонеток и укладки труб без сортировки непосредственно на транспортные поддоны размером 1,5х1,5 м. в комплекте оборудования участка пакетирования готовой продукции предусмотрена упаковка труб в термоусадочную пленку.
Автоматизация технологических процессов и управления в строительной индустрии обусловливается определенными экономическим и социальными эффектами, получаемыми при ее внедрении. Экономический эффект достигается путем увеличения производительности труда, экономии сырья и энергии, повышения качества продукции. Социальный эффект возникает при улучшении условий труда, повышении уровня безопасности, квалификации и технической культуры инженеров и рабочих.
Автоматическая работа предусмотрена в трех режимах: дистанционном, автоматическом и местном. Переход от одного режима работы к другому осуществляется универсальным переключателем, расположенным на пульте управления диспетчера (поз. SA).
Местное управление производится кнопками, расположенными рядом с управляемым механизмом (поз. SB1…SB21).
Дистанционное управление производится кнопками (SB2…SB22), расположенными на пульте управления диспетчера.
В автоматическом режиме работа схемы осуществляется следующим образом.
Вагонетки с изделиями передвигаются по всей длине печи непрерывно; эту непрерывность обеспечивают следующие механизмы: передаточная тележка (поз. 4), толкатель цепной (поз. 89), толкатель гидравлический (поз.) и автомат-пакетировщик (поз. 86).
Когда передаточная тележка достигает конечного положения срабатывает исполнительный механизм толкателя М1, при этом поршень толкателя двигает вагонетку внутрь печи. Как только толкатель выдвигается во всю длину, срабатывает конечный выключатель (поз. 2а), который посылает сигнал на обратный ход реверсивного двигателя толкателя М1. После того как вагонетка полностью входит во внутреннее пространство печи, с другого конца печи выталкивается крайняя в ряду вагонетка, при этом она заезжает на цепной толкатель, срабатывает исполнительный механизм М9 и толкатель зацепляет вагонетку с изделиями.
После того, как вагонетка зацеплена, срабатывает конечный выключатель (поз. 8а), который посылает сигнал на двигатель М9 для перемещения вагонетки. Одновременно посылается сигнал на включение двигателя пакетировщика М8. Перемещаясь, толкатель проталкивает вагонетку на следующий технологический передел – пакетирование. Когда толкатель достигает конечного положения, срабатывает конечный выключатель (поз. 10а), который в свою очередь посылает сигнал на обратный ход ИМ толкателя М9. После достижения пакетировщиком начального положения, срабатывает конечный выключатель (поз. 7а), который посылает сигнал на отключение ИМ М8. Как только толкатель возвращается в исходное положение, срабатывает конечный выключатель (поз. 9а), посылающий сигнал на отключение ИМ М9.
Основным регулируемым параметром является температура теплоносителя. В первом отсеке производится выброс отработанных дымовых газов. В нем расположены вентиляторы, отвечающие за рециркуляцию воздуха. Интенсивность их работы зависит от интенсивности работы ИМ М7, отвечающего за подачу газа из магистрали непосредственно в туннельную печь. Рядом с ИМ М7 расположен расходометр топлива (поз. 6а). Температура во втором отсеке контролируется термометрами (поз. 13а…28а), сигнал от которых поступают в программную регулятор (поз. 92б).
Так как печь является объектом с большой емкостью, то для обеспечения необходимого технологического режима подача пара и воздуха осуществляется в 50 различных точках и контроль протекания необходимого теплового режима осуществляется с помощью 40 термопар в характерных точках печи. Вследствие того, что высокой точности регулирования не требуется, для поддержания заданного режима используется только два многоточечных потенциометра. Сигнал с термопар поступает на обегающие устройства, которые последовательно подключают каждую термопару с определенным периодом. Потенциометр на основе полученной информации вырабатывает регулирующее воздействие, которое также через обегающие устройства поступает на соответствующие исполнительные механизмы клапанов подачи топлива и воздуха, изменяя их подачу в необходимом соотношении.
Применение совместной работы термопар и многоточечных потенциометров имеет высокий экономический эффект.
При отклонении температуры в печи от заданной в регуляторе вырабатывается регулировочное воздействие, которое подает сигнал на включение исполнительного механизм М7. От основной магистрали топлива идут трубопроводы, отвечающие за равномерную подачу газа по всей длине второго отсека. Они оборудованы ИМ М13…М44. Воздух для процесса горения подается во второй отсек в горячем виде из третьего отсека вентилятором М11. В третьем отсеке происходит равномерное охлаждение вагонеток с изделиями. Охлаждение производится путем подачи холодного воздуха в систему трубопроводов, оборудованных вентилями ИМ М44…М53. Холодный воздух в трубопроводы подается вентилятором М10. Работа вентилятора зависит от давления в трубопроводе от температуры воздуха внутри третьего отсека. Температура в третьем отсеке контролируется термометрами (поз. 29а…38а), сигнал от которых поступают в программный регулятор (поз. 93б). При отклонении температуры от заданной, в регуляторе вырабатывается регулировочное воздействие, которое посылает сигнал на включение ИМ М10.
Экономическая эффективность применения автоматизации процесса охлаждения туннельной печи имеет несколько аспектов:
- улучшения условий труда рабочих печного отделения;
- более четкое регулирование процесса тепловой обработки (температурный режим по времени);
- повышение эффективности труда;
- улучшение качества выпускаемой продукции [18].
Рисунок 1.10
– Схема автоматизации зон нагрева и охлаждения туннельной печи
3. Экономический раздел
3.1 Исходные данные к проекту
Строительство завода по выпуску керамических труб мощностью 5 тыс. тонн в год (139 тыс. штук в год)
Начало проекта: январь 2015 г.
Дата начала выпуска продукции: январь 2017
Период планирования: 7 лет; 2015 – 2021 гг. включительно.
Ставка дисконтирования: 10%.
3.2 Расчет инвестиционных затрат на строительство предприятия
В состав капитальных вложений входят: стоимость строительства зданий и сооружений (производственные здания, здания административно – бытового назначения, протяженность проектируемых инженерных коммуникации), включая разработку ПИР, стоимость оборудования, включая стоимость монтажа оборудования и др. Сметная стоимость строительства зданий и сооружений основного и вспомогательного назначения определяется на основании СН РК 8.02-01-2002. Сметная стоимость строительства определена по объектной смете, составленной на основании укрупненных сметных норм в ценах 2001 года [19].
Таблица 3.1
Расчет стоимости основных объектов строительства (в ценах 2001 г.)
|
№ п/п |
Наименование |
Ед. изм. |
Количество |
Стоимость ед. изм, тенге |
Всего сметная стоимость, тыс. тенге |
|
2 |
Производственный корпус |
м2 |
3240 |
35020 |
113464,8 |
|
Всего: |
113464,8 |
||||
Таблица 3.2
Расчет стоимости строительства здании и сооружении вспомогательного назначения (в ценах 2001 г.)
|
№ п/п |
Наименование |
Ед. изм. |
Количество |
Ст-ть за ед. изм, тг |
Всего сметная стоимость, тыс. тенге |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
Административно-бытовое здание (24х12) |
м2 |
288 |
51150 |
14731,2 |
|
2 |
Склад готовой продукции (25х9,8) |
м2 |
245 |
18020 |
4414,9 |
|
3 |
Материальный склад (24х12) |
м2 |
288 |
17050 |
4910,4 |
|
4 |
Насосная (13х6) |
м2 |
78 |
25000 |
1950 |
|
5 |
ГРП (4х5) |
м2 |
20 |
30000 |
600 |
|
6 |
Стоянка (56х22) |
м2 |
1232 |
12500 |
15400 |
|
Итого |
42006,5 |
||||
|
Всего по объектной смете |
42006,5 |
Таблица 3.3
Расчет стоимости строительства здании и сооружении вспомогательного назначения (в ценах 2001 г.)
|
№ п/п |
Наименование оборудования, марка |
Ед. изм. |
Количество |
Цена за единицу, тыс. тенге |
Сумма, тыс. тенге |
|
1 |
2 |
3 |
1 |
5 |
6 |
|
1 |
Глинорыхлитель |
шт |
1 |
2600 |
2600 |
|
2 |
Ящичный питатель СМ-25 |
шт |
1 |
1500 |
1500 |
|
3 |
Дезинтегратор СМ-22 |
шт |
1 |
2250 |
2250 |
|
4 |
Мельничное оборудование MTW 110 |
шт |
1 |
1250 |
1250 |
|
5 |
Смеситель двухвальный УСМ - 49 |
шт |
1 |
540 |
540 |
|
6 |
Ваккум-пресс СМ-88 |
шт |
1 |
10175 |
10175 |
|
7 |
Автомат-резчик Multicut (МС) |
шт |
1 |
7500 |
7500 |
|
8 |
Автомат-садчик |
шт |
1 |
2000 |
2000 |
|
9 |
Автомат-разгрузчик СМ-1012 |
шт |
1 |
1800 |
1800 |
|
10 |
Туннельная сушила |
шт |
3 |
3800 |
11400 |
|
11 |
Туннельная печь |
шт |
1 |
9800 |
9800 |
|
Итого |
50815 |
||||
|
11 |
Стоимость установки и накладки оборудования |
% |
15 |
7622,25 |
|
|
Всего стоимость оборудования и монтажа |
58437,25 |
||||
Таблица 3.4
Локальная смета на строительно-монтажные работы по объектам энергетического хозяйства
|
№ п/п |
Наименование работ |
Ед. изм. |
Количество |
Стоимость, тыс. тенге |
|
|
Ед. изм. |
полная |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
Трансформаторная подстанция |
кВт |
64 |
20 |
1260 |
|
2 |
Низковольтные кабельные сети |
м |
180 |
1,62 |
291 |
|
3 |
Телефон, радио |
м |
160 |
2,11 |
337 |
|
Итого: |
1888 |
||||
|
4 |
Накладные расходы |
% |
12 |
226 |
|
|
Всего |
2114 |
||||
Таблица 3.5
Локальная смета на строительно-монтажные работы по объектам энергетического хозяйства
|
№ п/п |
Наименование работ |
Ед. изм. |
Количество |
Стоимость, тыс. тенге |
|
|
Ед. изм. |
полная |
||||
|
1 |
Автодорога |
м2 |
500 |
5,98 |
2990 |
|
2 |
Железная дорога |
м |
110 |
9,62 |
1058 |
|
Итого: |
4048 |
||||
|
3 |
Накладные расходы |
% |
12 |
458 |
|
|
Всего |
4506 |
||||
Таблица 3.6
Локальная смета стоимости наружных сетей и сооружении водоснабжения, канализации, теплоснабжения и газоснабжения
|
№ п/п |
Наименование работ |
Ед. изм. |
Количество |
Стоимость, тыс. тенге |
|
|
Ед. изм. |
полная |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
Водопровод |
М |
180 |
9,717 |
1749 |
|
2 |
Теплопровод |
М |
180 |
26,02 |
4683 |
|
3 |
Канализация |
М |
180 |
6,468 |
1164 |
|
Итого: |
7596 |
||||
|
4 |
Накладные расходы |
% |
12 |
911 |
|
|
Всего |
8507 |
||||
На основании результатов вышеприведенных расчетов составляется сметный расчет стоимости строительства по форме таблицы 3.7.
Таблица 3.7
Сметный расчет стоимости строительствазавода (Составлен в ценах 2001 г. по состоянию на 2014 г.) [20].
|
№ п/п |
№№ смет и расчетов |
Наименование глав, объектов, работ и затрат |
Сметная стоимость, тыс. тг. |
Всего, тыс. тенге |
||
|
СМР |
Обо-руд |
прочих затрат |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
1 |
Глава 1. Подготовка территории |
3084 |
3084 |
|||
|
2 |
Таблица 3.1 |
Глава 2. Основные объекты строительства |
113464,8 |
58437,2 |
171902 |
|
|
3 |
Таблица 3.2 |
Глава 3. Вспомогательные объекты |
42006,5 |
42006,5 |
||
|
Итого по главе 2-3 |
155471,3 |
58437,2 |
213908,5 |
|||
|
4 |
Глава 4. Объекты энергетического хозяйства |
2114 |
2114 |
|||
|
5 |
Глава 5. Объекты транспортного хозяйства и связи |
4506 |
4506 |
|||
|
6 |
Наружные инженерные сети |
8507 |
8507 |
|||
|
7 |
Глава 7. Благоустройство и озеленение территории |
4445 |
4445 |
|||
|
Итого по главам 1-7 |
175043,3 |
58437,2 |
233480,5 |
|||
|
8 |
СН РК 8.02-09-2002. |
Глава 8. Временные здания и сооружения, 2.7% |
4988 |
4988 |
||
|
Итого по главам 1-8 |
180031,3 |
58437,2 |
238468,5 |
|||
|
9 |
СН РК 8.02-07-2002. Т 3 |
Глава 9. Дополнительные затраты |
||||
|
Зимнее удорожание,1% |
3600,6 |
3600,6 |
||||
|
Единовременное вознаграждение за выслугу лет 1% |
1800,3 |
1800,3 |
||||
|
На оплату дополнительных отпусков 0,4% |
720 |
720 |
||||
|
Итого по главе 9 |
3600,6 |
2520,3 |
6120,9 |
|||
|
Итого по главам 1-9 |
183631,9 |
58437,2 |
2520,3 |
244589,4 |
||
|
Итого по сметному расчету: |
||||||
|
В базовых ценах 2001 года |
183631,9 |
58437,2 |
2520,3 |
244589,4 |
||
|
В текущих ценах 2014 года (2,389) |
438696,6 |
139606,6 |
6022,4 |
584325,6 |
||
|
Налоги, сборы, обязательные платежи (2%) |
11686 |
11686 |
||||
|
Сметная стоимость в текущем уровне цен |
438696,6 |
139606,6 |
17708,4 |
596011,6 |
||
|
НДС (12%) |
71521,4 |
71521,4 |
||||
|
Стоимость строительства |
438696,6 |
139606,6 |
89229,8 |
667533 |
||
Сводный сметный расчет стоимости строительства завода по производству керамических труб в г. Аксай мощностью 5 тыс. тонн (139 тыс. шт.) в год.
Таблица 3.8Сводный сметный расчет стоимости строительства (Составлен в ценах 2001 г. по состоянию на 2014 г.)
|
№ п/п |
№№ смет и расчетов |
Наименование работ и затрат |
Сметная стоимость, тыс. тг. |
Всего, тыс. тенге |
||
|
СМР |
Оборудования |
Пр. затрат |
||||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
1 |
Таб.7 |
Сметная стоимость строительства |
438696,6 |
139606 |
17708,4 |
596011 |
|
10 |
Гл. 10. Содержание дирекции (технический надзор) строящегося предприятия, 0,49% |
2920,5 |
2920,5 |
|||
|
11 |
Гл. 11. Подготовка эксплуатационных кадров.0,4% |
2384 |
2384 |
|||
|
12 |
Гл. 12. Проектные и изыскательские работы, авторский надзор, 4,1% |
24436,5 |
24436,5 |
|||
|
Итого |
438696,6 |
139606 |
47449,4 |
625752 |
||
|
НДС (12%) |
75090 |
75090 |
||||
|
Стоимость строительства |
438696,6 |
139606 |
122539,4 |
700842 |
||
Всего инвестиционные издержки включает следующие статьи затрат (таблица 3.9).
Таблица 3.9
Состав инвестиционных издержек
|
№ п/п |
Статьи затрат |
Сумма, млн. тенге |
Обоснования |
|
1 |
2 |
3 |
4 |
|
1 |
Покупка и установка оборудования |
139,6 |
Прайс-лист фирмы-изготовителя |
|
2 |
Строительство зданий и сооружений |
561,2 |
Сметный расчет стоимости строительства |
|
Итого: |
700,8 |
3.3 Расчет себестоимости продукции
Производительность завода принимается 5 тыс. тонн труб в год. К производственным расходам относятся затраты, напрямую связанные с производством труб (см. таблицу 3.10).
Таблица 3.10
Потребность в материалах
|
№ п/п |
Виды и наименования сырья и материалов |
Годовая потребность, тонна |
Плотность, тонна/м3 |
Годовая потребность, м3 |
Цена единицы, м3/тенге |
Стоимость тыс., тенге |
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
2 |
Глина |
6555 |
1.6 |
4096,9 |
800 |
3277,5 |
|
3 |
Всего основных материалов |
4096,9 |
3277,5 |
|||
|
Вспомогательные материалы |
2% |
65,5 |
||||
|
Итого : |
3343 |
Таблица 3.11
Потребность в топливе, электроэнергии, воде
|
№ п/п |
Виды и наименования сырья и материалов |
Ед. изм. |
Годовой расход |
Цена единицы, тенге |
Сумма затрат, тыс. тенге |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
1 |
Газ |
Тыс. м3 |
256,4 |
16,6 |
4256,2 |
|
3 |
Вода |
м3 |
6000 |
90 |
540 |
|
3 |
Электроэнергия |
кВт*ч |
1000000 |
17 |
17000 |
|
Итого : |
21796,2 |
Расходы на заработную плату.
Расходы на оплату труда состоят из следующих элементов (таблица 3.12)
Таблица 3.12
Месячный и годовой фонд оплаты труда
|
№ п/п |
Наименование подразделений и профессий |
Численность работающих, чел |
Всего, чел |
Зарплата, тенге |
Затраты на зарплату, тыс. тенге |
||
|
1 см |
2 см |
3 см |
|||||
|
Административно-управленческий персонал |
|||||||
|
1 |
Директор |
1 |
1 |
90000 |
90 |
||
|
2 |
Начальник производства |
1 |
1 |
70000 |
70 |
||
|
3 |
Инженер-механик |
1 |
1 |
60000 |
60 |
||
|
4 |
Технолог |
1 |
1 |
50000 |
50 |
||
|
5 |
Секретарь |
1 |
1 |
40000 |
40 |
||
|
6 |
Уборщица |
1 |
1 |
30000 |
30 |
||
|
Планово-финансовый отдел |
|||||||
|
7 |
Инженер-экономист |
1 |
1 |
60000 |
60 |
||
|
Бухгалтерия |
|||||||
|
8 |
Главный бухгалтер |
1 |
1 |
65000 |
65 |
||
|
9 |
Бухгалтер |
1 |
1 |
50000 |
50 |
||
|
Отдел снабжения и сбыта |
|||||||
|
10 |
Начальник отдела |
1 |
1 |
50000 |
50 |
||
|
11 |
Агент-экспедитор |
1 |
1 |
40000 |
40 |
||
|
Всего по АУП |
11 |
605 |
|||||
|
Цеховой персонал |
|||||||
|
12 |
Мастер цеха |
1 |
1 |
55000 |
55 |
||
|
Подготовительное отделение |
|||||||
|
13 |
Дежурный на питателе |
1 |
1 |
50000 |
50 |
||
|
14 |
Оператор подготовительного отделения |
1 |
1 |
45000 |
45 |
||
|
Прессовое отделение |
|||||||
|
15 |
Рабочий смесителя |
1 |
1 |
50000 |
50 |
||
|
16 |
Оператор пресса |
1 |
1 |
50000 |
50 |
||
|
17 |
Оператор сушки |
1 |
1 |
2 |
50000 |
100 |
|
|
Перегрузочное и печное отделение |
|||||||
|
17 |
Рабочий по садке труб |
1 |
1 |
2 |
50000 |
100 |
|
|
18 |
Обжигальщик |
1 |
1 |
1 |
3 |
50000 |
150 |
|
19 |
Оператор разгрузчика печных вагонеток |
1 |
1 |
2 |
50000 |
100 |
|
|
20 |
Рабочий по браковке труб |
2 |
2 |
4 |
50000 |
200 |
|
|
Рабочие СГП |
|||||||
|
21 |
Водитель автопогрузчика |
1 |
1 |
2 |
50000 |
100 |
|
|
22 |
Крановщик |
1 |
1 |
2 |
50000 |
100 |
|
|
23 |
Теплотехник |
1 |
1 |
2 |
50000 |
100 |
|
|
24 |
Дежурный электрик |
1 |
1 |
2 |
50000 |
100 |
|
|
25 |
Дежурный механик |
1 |
1 |
2 |
50000 |
100 |
|
|
26 |
Слесарь технологического и транспортного оборудования |
1 |
1 |
2 |
50000 |
100 |
|
|
27 |
Слесарь по ремонту печных вагонеток |
1 |
1 |
2 |
50000 |
100 |
|
|
28 |
Печник по ремонту футеровки печных вагонеток |
1 |
1 |
2 |
50000 |
100 |
|
|
29 |
Слесарь - сантехник |
1 |
1 |
2 |
50000 |
100· |
|
|
Вспомогательные рабочие |
3 |
2 |
2 |
7 |
40000 |
280 |
|
|
Всего по цеховому персоналу |
23 |
16 |
4 |
43 |
2080 |
||
|
Всего по заводу |
34 |
16 |
4 |
54 |
2685 |
||
|
Затраты за год |
32220 |
||||||
Амортизация основных средств.
С учетом назначения и характеристики зданий и сооружений, а также отраслевой принадлежности используемого оборудования приняты следующие средневзвешенные значения нормативов амортизационных отчислений на полное восстановление в целом по предприятию:
– на здания и сооружения – 2.5 %
– на оборудование с монтажом – 10 %
Расчет сумм годовых амортизационных отчислений производится ниже в таблице:
Таблица 3.13
Амортизационные отчисления
|
Наименования |
Первоначальная балансовая стоимость, млн. тенге |
Норма амортизации, % |
Амортизация, млн. тенге |
|
Здания и сооружения |
561,2 |
2.5% |
14,1 |
|
Оборудование |
139,6 |
10.0% |
13,9 |
|
ИТОГО |
700,8 |
28 |
Далее определяется маржинальная себестоимость продукции по ниже следующей таблице:
Таблица 3.14
Структура себестоимости продукции
|
№ п/п |
Наименование показателей |
На единицу продукции, тенге. |
Всего, тыс. тенге |
|
1 |
2 |
3 |
4 |
|
1 |
Объем продукции, тыс. штук |
139 |
|
|
2 |
Себестоимость |
||
|
3 |
Сырье и материалы |
24 |
3343 |
|
4 |
Вода на технологические цели |
3,9 |
540 |
|
5 |
Топливо на технологические цели |
30,6 |
4256,2 |
|
6 |
Электроэнергия на технологические цели |
122,3 |
17000 |
|
7 |
Затраты на заработную плату |
231,8 |
32220 |
|
8 |
Начисления на заработную плату |
25,5 |
3544,2 |
|
9 |
Амортизационные отчисления |
201,7 |
28000 |
|
10 |
Содержание и текущий ремонт |
20,2 |
2800 |
|
11 |
Расходы на рекламу |
1,6 |
222,4 |
|
12 |
Отчисления в дорожные фонды |
1,6 |
222,4 |
|
13 |
Налог на имущество |
26,2 |
3645 |
|
14 |
Полная себестоимость |
693,8 |
96453 |
|
15 |
НДС, 12% |
83,2 |
11574 |
|
Итого |
777 |
108027 |
3.4 Определение прибыли предприятия от реализации годового объема продукции
Таблица 3.15
Расчет доходов, получаемых от продажи труб
|
№ п/п |
Наименование показателей |
ед. измерения |
Количество, тыс. шт. |
|
1 |
Керамическая труба |
штук |
139 |
|
2 |
Цена с учетом НДС |
тенге |
1785 |
|
3 |
Общий доход |
тыс. тенге |
248115 |
|
4 |
В том числе НДС |
тыс. тенге |
26596,8 |
Таблица 3.16
Расчет чистой прибыли
|
№ |
Показатели |
Сумма, |
|
1 |
2 |
3 |
|
1 |
Выручка (валовый доход) от реализации продукции без учета НДС, млн. тенге |
221,5 |
|
2 |
Затраты на производство (себестоимость), млн. тенге |
96,4 |
|
3 |
Прибыль балансовая, млн. тенге |
125,1 |
|
4 |
Налог на имущество (1 %) |
1,2 |
|
5 |
Налог на прибыль* 20 % в бюджет |
25 |
|
6 |
Чистая прибыль |
99 |
|
7 |
Амортизационные отчисления, млн. тенге |
28,6 |
|
8 |
Чистая прибыль + доход от операций (амортизационные отчисления), млн. тенге |
127,6 |
Окупаемость предприятия с момента его запуска по производству труб определяется следующим образом:
Таблица 3.17
Расчет окупаемости
|
Затраты на создание предприятия, млн. тенге |
Чистая прибыль + доход от операций, млн. тенге |
Окупаемость предприятия с момента его запуска по производству труб, лет |
|
700,8 |
128 |
5,4 лет |
Учитывая, что подготовительный период на создание предприятия занимает 2 года (разработка ПСД, строительно-монтажные работы, изготовление и поставка оборудования, создание необходимой инфраструктуры, организационные мероприятия и т.п.), то расчетный срок окупаемости предприятия составит:
5,4 + 2 = 7,4 лет
3.5 Расчет технико-экономических показателей проекта
Рассчитываются следующие технико-экономические показатели.
Рентабельность производства
Рентабельность производственных фондов RПФ определяется по следующей формуле:
RПФ=(ВП/ОПФСР+ОС)·100% (3.1)
где RПФ=рентабельность производственных фондов; ВП – Валовая прибыль; ОПФСР – средняя за период стоимость основных производственных фондов; Ос – нормируемые оборотные средства (принимается в размере 10% от ВР)
Стоимость основных производственных фондов определяется исключением из суммы общих капитальных вложений затрат на подготовку территории строительства, благоустройства территории предприятия, временные разбираемые здания и сооружения, содержание дирекции строящегося предприятия, подготовку эксплуатационных кадров, проектные и изыскательные работы.
RПФ = (221,5/578,3+22,2)·100%=37%
Рентабельность активов
Рентабельность активов RA определяется по следующей формуле:
RA = (ЧП/АСР)·100% (3.2)
где RA – рентабельность активов; ЧП – чистая прибыль; АСР – средняя величина активов
RA = (99/350,4)·100%=28%
Рентабельность продукции
Рентабельность реализованной продукции RРП определяется по следующей формуле:
RРП = (П/С)·100% (3.3)
где RРП = рентабельность реализованной продукции, %; П – Прибыль, млн. тенге; С – себестоимость реализованной продукции, млн. тенге
RРП = (99/96,4)·100% = 102%
Расчет порога рентабельности (точка безубыточности)
Точка безубыточности – это объем продукции, при которой выручка от реализации продукции равна всем затратам на производство этой продукции.
Для расчета показателей, характеризующих безубыточность проекта, необходимо все затраты классифицировать на постоянные и переменные.
Таблица 3.18..
Расчет порога рентабельности (точки безубыточности)
|
Наименование показателей |
Всего, тыс. тенге |
На единицу продукции, тенге |
|
1 |
2 |
3 |
|
Объем продукции, тыс. штук |
139 |
|
|
Выручка от реализации без учета НДС |
221500 |
1594 |
|
Переменные затраты: |
||
|
Сырье и материалы |
3343 |
24 |
|
Вода на технологические цели |
540 |
3,9 |
|
Топливо на технологические цели |
4256,2 |
30,6 |
|
Электроэнергия на технологические цели |
17000 |
122,3 |
|
Заработная плата рабочих |
24960 |
179,6 |
|
Начисления на заработную плату |
2745,6 |
19,7 |
|
Итого переменные затраты: |
52844,8 |
380,2 |
|
Постоянные затраты: |
||
|
Заработная плата АУП |
7260 |
52,2 |
|
Начисления на заработную плату |
798,6 |
5,7 |
|
Амортизационные отчисления |
28000 |
201,7 |
|
Содержание и текущий ремонт |
2800 |
20,2 |
|
Расходы на рекламу |
222,4 |
1,6 |
|
Прочие расходы |
222,4 |
1,6 |
|
Итого постоянные затраты: |
39963,4 |
287,5 |
|
Полная себестоимость |
92808 |
667,7 |
|
НДС, 12% |
11137 |
80 |
|
Итого |
103945 |
747,7 |
|
Точка безубыточности, тыс. штук |
60,5 |
Расчет кредита.
Дляреализации инвестиционного проекта предполагается использовать заемные средства. Но при этом согласно законодательству РК 15 % от общей суммы инвестиции должны финансироваться за счет собственных средств.
Общие инвестиционные затраты на создание предприятия составляют 700,8 млн. тенге (см. таблицу 3.19.).
При этом собственные средства составляют – 700,8∙15% = 105,1 млн. тенге.
Ставка кредита – 11% в год в тенге.
Начисление и выплата процентов ежегодно.
Для упрощения расчетов выплата процентов производится в текущем году за текущий период.
Схема выплат основной суммы долга – с 2017 г. по 2021г. включительно, с учетом имеющихся в распоряжении средств.
Планируемая дата получения кредита 1 квартал 2015 г., соответственно начисление процентов за 2015 г. Происходит с первого квартала.
Все проценты по кредиту включаются в себестоимость продукции [20].
Таблица 3.19.
Капитальные вложения по проекту, млн. тенге
|
№ |
Статья расходов |
Всего за период |
Период планирования |
||||||
|
2015 |
2016 |
2017 |
2018 |
2019 |
2020 |
2021 |
|||
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
|
1 |
Проектные и изыскательные работы |
24,4 |
24,4 |
||||||
|
2 |
СМР |
438,6 |
219,3 |
219,3 |
|||||
|
3 |
Оборудование и транспорт |
139,6 |
23,3 |
116,3 |
|||||
|
4 |
Прочие затраты |
23 |
11,5 |
11,5 |
|||||
|
5 |
Итого без НДС |
625,6 |
278,5 |
347,1 |
|||||
|
6 |
НДС, 12% |
75 |
33,4 |
41,6 |
|||||
|
7 |
Итого с НДС |
700,7 |
312 |
388,7 |
|||||
|
8 |
Амортизация |
175 |
35 |
35 |
35 |
35 |
35 |
||
|
9 |
Остаточная стоимость основных средств на начало периода |
278,5 |
625,7 |
590,7 |
555,7 |
520,7 |
485,7 |
450,7 |
|
|
Норма амортизации в год – 5 %. |
|||||||||
Основные технико-экономические показатели.
Таблица 3.20.
Основные технико-экономические показатели
|
№ |
Показатели |
Ед. изм. |
Значение |
|
1 |
Годовой выпуск продукции |
||
|
а) в натуральном выражении |
тыс. шт. |
139 |
|
|
б) в стоимостном выражении |
млн. тенге |
221,5 |
|
|
2 |
Полная себестоимость товарной продукции |
млн. тенге |
96,4 |
|
В том числе 1 шт. |
тенге |
693,8 |
|
|
3 |
Прибыль годовая |
млн. тенге |
99 |
|
4 |
Производственные фонды |
млн. тенге |
625,7 |
|
В том числе основные фонды |
млн. тенге |
578,3 |
|
|
Нормируемые оборотные средства (10%) |
млн. тенге |
22,2 |
|
|
5 |
Рентабельность: |
||
|
а) производственных фондов |
% |
37 |
|
|
б) реализованной продукции |
% |
102 |
|
|
6 |
Затраты производства на 1 тенге товарной продукции |
тиын |
44 |
|
7 |
Списочная численность работающих человек |
чел |
54 |
|
В том числе рабочих |
34 |
||
|
8 |
Годовая выработка одного рабочего |
||
|
а) в денежном выражении |
тыс. тенге |
3228 |
|
|
б) в натуральном выражении |
тыс. штук |
4,1 |
|
|
9 |
Общая сметная стоимость |
млн. тенге |
700,8 |
|
10 |
Удельные капиталовложения |
тенге/шт. |
5042 |
|
11 |
Срок окупаемости проекта |
лет |
5,4 |
|
12 |
Объем привлекаемых кредитных средств |
млн. тенге |
595,7 |
Полученные технико-экономические показатели для завода мощностью 5 тыс. тонн или 139 тыс. шт. керамических труб в год в целом благоприятны и завод может быть рекомендован к строительству.
Окупаемость завода 5,4 года. Достигнута высокая выработка на одного работающего - 4100 шт. в год.
Себестоимость и отпускная цена на 1000 шт. ниже стоимости труб на строительном рынке, что должно обеспечить своевременный сбыт продукции.
Выводы: Запроектированный завод керамических труб мощностью 5 тыс. тонн керамических канализационных труб в год в г. Аксай имеет достаточно положительные ТЭП, будет выпускать конкурентоспособную, качественную продукцию, что обеспечит продажу продукции и быстро окупит затраты на его строительство.
Заключение
Выбрана номенклатура изделий с учетом специфических, физико-механических и химико-минералогических характеристик сырьевых материалов (глина Чувашинского месторождения).
Определен режим работы завода: для подготовки и формования предусмотрен двух сменный режим и 270 рабочих дней в году; для термической обработки – трех сменный режим и 350 дней в году.
Установлена номенклатура продукции предприятия: труба керамическая 150–15 ГОСТ 286–82. Масса изделия 36 кг.
Предложена технологическая схема производства изделий канализационной керамики пластического формования.
Произведен расчет материального баланса. Расход сырья для годовой производительности: глина – 6555 тонн, технологической воды – 870.1 тонна. Неувязка материального баланса не превышает нормы (менее 0,5%).
Выполнен технологический расчет, на основе которого подобрано основное оборудование завода.
Определена штатная ведомость завода. Общее количество работников – 55 человек.
Произведено размещение и компоновка оборудования, разработан план производственного корпуса завода и его разрезы. Разработан генплан завода с учетом розы ветров и условий его эффективной работы. Территория завода составляет 2,5 гектар.
Произведен теплотехнический расчет основного оборудования – печи.
Вследствие расчетов установлены оптимальные значения термической обработки. В рассматриваемой сырьевой смеси температура обжига должна составлять 1000±50С, при которой масса не подвергается отрицательному влиянию недожога и пережога.
Автоматизирован процесс охлаждения изделий в туннельной печи.
Предусмотрены меры безопасности труда и экологичности предприятия.
Запроектированный завод керамических труб в г. Аксай, ЗКО имеет ТЭП: окупаемость завода 5,6 года; достигнута высокая выработка на одного работающего –5245 шт. в год; себестоимость и отпускная цена на 1000 шт. ниже стоимости труб на строительном рынке, что должно обеспечить своевременный сбыт.
Список использованной литературы
1. Домокеев А. Г. Строительные материалы. Учебник для строительных вузов. – М.: Высшая школа, 1988. – 495 с.
2. Послание Президента Республики Казахстан Н. Назарбаева народу Казахстана, Стратегия «Казахстан-2050»
3. Жакипбеков Ш. К., Шагатаев Б. А., Алтаева З. Н., Ибраимбаева Г. Б., Сартаев Д. Т. Проектирование предприятий строительных материалов, изделий и конструкций: Методическое указания для выполнения дипломного проекта по специальности 5В073000 – «Производство строительных материалов, изделий и конструкций». – Алматы: КазГАСА, 2008. – 37 с.
4. Карта размещения общераспространенных полезных ископаемых Западно-Казахстанской области. – Алматы, 2006.
5. ГОСТ 286-82. Трубы керамические канализационные. 1991 г. от 1983-01-01.
6. Кошляк Л. Л., Калиновский В. В. Производство изделий строительной керамики. - М.: Высшая школа, 1985. – 355 с.
7. Мороз И. И. Технология строительной керамики. Учебное пособие – М.: ЭКОЛИТ, 2011.–384 с.
8. Коптев Д. В., Орлов Г. Г. Безопасность труда в строительстве: Учебное пособие. – М.: Издательство АСВ, 2003.-352с.
9. Пчелинцев В. А., Виноградов Д. В., Коптев Д. В. Охрана труда в производстве строительных изделий и конструкций. Учебник для студентов, обучающихся по специальности - «Производство строительных материалов, изделий и конструкций». - М.: Высшая школа, 1986. – 311 с.
10. Тажигулова Б. К., Жумагулова Р. Е. Охрана труда. Методические указания по проведению практических занятий и СРСП по дисциплине «Охрана труда» для студентов очного и заочного обучения специальности «Безопасность жизнедеятельности и защита окружающей среды». – Алматы: КазГАСА, 2008. – 46 с.
11. Карякин. Р. Н., Солнцев В. И. Заземляющие устройства промышленных электроустановок: Справочник электромонтажника. – М: Энергоиздат, 1989. – 210 с.
12. СНиП 2.01.02-85. Противопожарные нормы. – М: АПП ЦИТП, 1991. – 13 с.
13. Наврезов Ш. А. Проектирование предприятий стеновых, отделочных и изоляционных материалов. Методические указания по выполнению архитектурно-строительного раздела дипломного проекта для студентов специальности 4304 - «Производство изделий и конструкций». - Алматы: КазГАСА, 1997. – 41 с.
14. СНиП 2.01.01.-82. Строительная климатология и геофизика. – М.: Стройиздат, 1983. – 136 с.
15. Перегудов В. В., Роговой М. И. Тепловые процессы и установки в технологии строительных изделий и деталей: Учебник для вузов. – М.: Стройиздат, 1983. – 416 с.
16. Сартаев Д. Т., Байсариева А. М. Проектирование промышленных печей и сушильных установок предприятий строительных материалов и изделий. Методические указания к выполнению курсовой работы и дипломному проекту по дисциплине «Процессы и аппараты II» для студентов специальности 050730 – «Производство строительных материалов, изделий и конструкций». - Алматы: КазГАСА, 2008. – 52 с.
17. Вагина Ж. В. Автоматизация производственных процессов. Методические указания к выполнению дипломного проекта по разделу «Автоматизация» для студентов специальности 43044 – «Производство строительных материалов, изделий и конструкций». - Алматы: КазГАСА, 2003. -35 с.
18. Вагина Ж. В. Автоматика и автоматизация производственных процессов: Учебное пособие. – Алматы: КазГАСА, 1996. – 92 с.
19. Шагатаев Б. А. Методические указания к выполнению экономического раздела дипломного проекта для специальности 5В073000– «Производство строительных материалов, изделий и конструкций». – Алматы: КазГАСА, 2011.– 31 с.
20. СН РК 8.02-01-2002. Порядок определения расчетной стоимости строительства на стадии технико-экономического обоснования. Издание официальное.
Размещено на Allbest.ru
 (zip - application/zip)



 Статистика файлового архива